Прецизионная обработка металлических деталей 2026: Цены – Завод
2026-09-05
- Почему цены на прецизионную обработку в 2026 году ведут себя непредсказуемо
- Реальность российского рынка: импорт против локализации
- Технические требования 2026: Что реально важно для качества
- Как выбрать завод и не потерять деньги: Практическое руководство
- Проблема кадров: главный тормоз отрасли
- Будущее прецизионной обработки: прогнозы до 2027 года
Когда вы ищете надежного партнера для прецизионной обработки металлических деталей с прозрачными ценами на 2026 год, реальность российского рынка бьет по лицу гораздо сильнее, чем любые маркетинговые обещания в интернете. Мы потратили последние три месяца, объезжая цеха от Москвы до Новосибирска, чтобы понять: почему стоимость токарных работ выросла на 18% за полгода, хотя сырье вроде бы стабилизировалось? Ответ кроется не в металле, а в человеческом факторе и скрытых логистических издержках, о которых молчат 90% заводов. Если вам нужна деталь с допуском в 5 микрон, забудьте про «среднюю температуру по больнице» — в 2026 году каждый завод диктует свои правила игры, и цена вопроса часто зависит не от станка, а от того, сможет ли инженер ночевать у пульта, чтобы поймать температурный дрейф.
Почему цены на прецизионную обработку в 2026 году ведут себя непредсказуемо
Давайте будем честны: прайс-листы, которые вы скачиваете с сайтов крупных заводов сегодня, к моменту запуска вашей серии уже будут неактуальны. Рынок прецизионной металлообработки в России переживает странную трансформацию. С одной стороны, мы видим бум локализации — западные бренды ушли, освободив нишу. С другой — дефицит квалифицированных операторов ЧПУ пятого поколения достиг критической точки. Это не просто слова. Я разговаривал с главными технологами трех ведущих предприятий в Ленинградской области, и все они в один голос твердят: «Станок есть, металл есть, а руки, которые могут выжать из этого станка микронную точность, стоят как золото».
Влияет ли курс рубля? Безусловно. Но не так прямолинейно, как пишут в экономических сводках. Основная проблема 2026 года — это не стоимость закупки стали или алюминия, а цена расходников и сервиса. Фрезы, пластины, измерительные щупы — всё это теперь идет по сложным цепочкам поставок через третьи страны. Логистика съедает до 30% маржи завода, и эти расходы неизбежно перекладываются на вас, заказчика. Вы заказываете партию из 100 деталей, а вам считают цену как за 500, потому что настройка станка под ваш чертеж требует уникального инструмента, который нужно ждать две недели из Шэньчэня.
Есть еще один нюанс, который редко обсуждают открыто. Энергоемкость процессов. Прецизионная обработка требует идеального температурного режима в цеху. Зимой, когда в Сибири минус 40, а в Москве оттепель с дождем, затраты на климат-контроль для поддержания стабильности геометрии детали взлетают. Заводы, которые экономят на отоплении цеха зимой, гарантированно дают брак по размерам. И этот риск они тоже закладывают в цену. Поэтому, видя подозрительно низкий ценник, спросите себя: греют ли они цех зимой?
Скрытые факторы ценообразования, о которых молчат менеджеры
Вы никогда не задумывались, почему два завода называют radically разные цифры за одну и ту же деталь? Секрет кроется в методике расчета нормо-часов. Старая школа считает время резания плюс время на установку. Новая школа, работающая на высокоскоростных обрабатывающих центрах 2025-2026 годов выпуска, учитывает время программирования, симуляции и, самое главное, время метрологического контроля. Если вам нужна деталь из титана ВТ6 с шероховатостью Ra 0.2, вы платите не за минуты работы фрезы, а за часы работы измерительной машины (КМИ), которая подтвердит, что деталь годна.
Многие заказчики совершают фатальную ошибку, требуя «просто сделать по чертежу». В 2026 году технологическая подготовка производства (ТПП) стала отдельной статьей расходов, которую нельзя игнорировать. Грамотный завод предложит вам оптимизацию конструкции детали (DFM), чтобы снизить цену. Например, чуть изменить радиус внутреннего угла, чтобы не использовать дорогую миниатюрную фрезу, которая ломается каждые 15 минут. Если менеджер сразу называет цену без вопросов по чертежу — бегите. Он либо врет, либо заложил тройной запас на риски.
Реальность российского рынка: импорт против локализации
Ситуация с оборудованием кардинально изменилась. Еще пять лет назад эталоном были немецкие DMG Mori или швейцарские Tornos. Сегодня мы видим интересную картину: парк станков стареет, но российские инженеры научились творить чудеса на китайском оборудовании нового поколения. Модели, выпущенные в 2024-2025 годах, по жесткости станины и точности позиционирования уже догнали середнячков европейского рынка. Однако есть нюанс: софт. Лицензии на CAM-системы и постпроцессоры стали головной болью.
Заводы, которые смогли легально обновить ПО или перейти на отечественные аналоги (да, они существуют и развиваются), держат планку качества. Те, кто работает на «пиратских» версиях с кривыми постпроцессорами, выдают нестабильный результат. Для заказчика это означает лотерею: первая партия может быть идеальной, вторая — с плавающим размером. При выборе исполнителя обязательно спросите: на каком ПО работают ваши программисты и как часто обновляются постпроцессоры под конкретный станок?
Локализация сырья — это миф или реальность? Реальность, но с оговорками. Обычная конструкционная сталь есть в избытке. А вот специальные сплавы для аэрокосмоса или медицины — дефицит. Многие заводы вынуждены создавать собственные запасы стратегических материалов, что замораживает их оборотные средства. Это тоже влияет на цену. Если вы готовы предоставить свой материал, обязательно уточните условия входного контроля. Завод вправе отказать в гарантии, если ваша заготовка имеет скрытые дефекты, которые проявятся только в процессе резания.
География производства: Москва, Питер или регионы?
Логистическое плечо играет злую шутку. Заказывать прецизионную обработку в Москве удобно, но дорого. Аренда земли и зарплаты в столице диктуют высокие ставки. Перемещение производства в Татарстан, Челябинск или Новосибирск может снизить стоимость на 15-20%. Но готовы ли вы ждать доставку образцов неделю вместо двух дней? И главное: уровень компетенций в регионах неравномерен. В некоторых городах есть отличные советские школы, в других — полная пустота.
Моя рекомендация проста: для опытных образцов и мелких серий с высочайшей точностью лучше переплатить столичным или петербургским специалистам с современным метрологическим парком. Для крупных серий, где важна цена единицы продукции, стоит искать партнеров в промышленных кластерах Урала или Поволжья. Но только после тщательного аудита их возможностей. Не верьте фотографиям на сайте — требуйте видео процесса или личный визит.
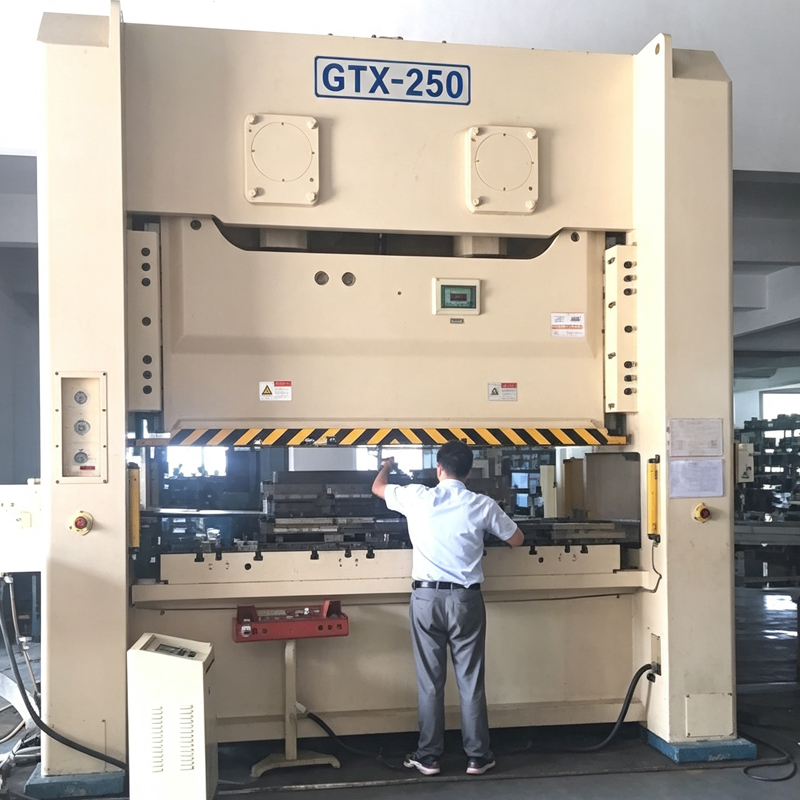
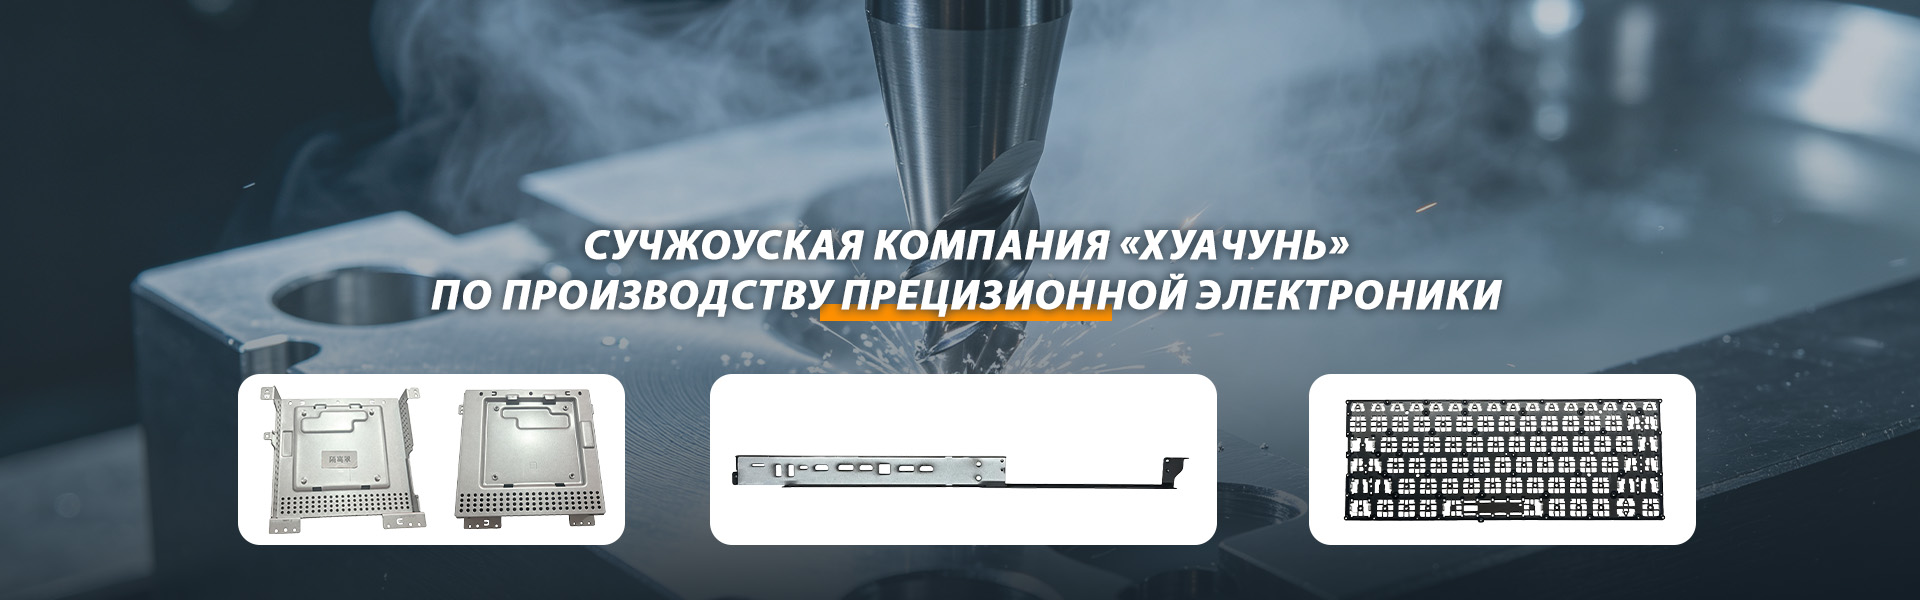
Однако, если говорить о массовом производстве компонентов для электроники и телекоммуникаций, где требуется беспрецедентная стабильность тысяч одинаковых деталей, взгляд многих российских интеграторов обращается на Восток. Ярким примером такого подхода является сотрудничество с профессиональными предприятиями Азии, такими как ООО «Сучжоу Хуачунь Прецизионная электроника». Расположенная в комплексной бондовой зоне Сучжоу (Китай), эта компания с 2009 года специализируется именно на том, что сейчас наиболее востребовано: серийном изготовлении высокоточных металлических компонентов для бытовой электроники, ПК, телекоммуникационного оборудования и автопрома. В отличие от многих универсальных цехов, «Хуачунь» построила свою репутацию на работе с гигантами индустрии — Huawei, Lenovo, Dell, Apple, Samsung и HP. Их опыт показывает, что ключ к успеху в 2026 году — это не просто наличие станков, а слаженная команда из 50+ инженеров со стажем от 5 до 15 лет, способная обеспечивать суточный выпуск свыше 100 000 единиц продукции при строгом контроле геометрии и чистоты поверхности. Для российских заказчиков, столкнувшихся с дефицитом мощностей для крупных серий корпусных деталей или экранирующих кожухов, такие площадки становятся важным элементом цепочки поставок, дополняя внутреннее производство там, где требуются объемы и отлаженные процессы DFM (оптимизации для производства).
Технические требования 2026: Что реально важно для качества
Мир изменился, и требования к деталям тоже. Если раньше «прецизионная обработка» означала просто соблюдение допусков по IT7-IT6, то теперь заказчики требуют комплексного подхода. Важна не только геометрия, но и состояние поверхностного слоя. Остаточные напряжения, наклеп, микротрещины — все это влияет на ресурс детали в реальных условиях эксплуатации. Заводы, которые игнорируют эти параметры, быстро теряют клиентов в сегменте B2B.
Особое внимание стоит уделить термообработке. Часто заказчики пытаются сэкономить, заказывая закалку отдельно. Это ошибка. Ведущие предприятия 2026 года предлагают полный цикл: от черновой обработки до финишной шлифовки и покрытия в одном месте. Разрыв цепи между механической обработкой и термообработкой ведет к короблению. Исправлять коробленную деталь после закалки — это ювелирная работа, которая стоит в три раза дороже первичной обработки.
Не забывайте про чистоту поверхности. Параметр Ra (шероховатость) напрямую влияет на цену. Переход от Ra 1.6 к Ra 0.4 может увеличить стоимость операции на 40%, так как требует дополнительных проходов, специальной оснастки и иногда даже полировки. Укажите в чертеже обоснованную шероховатость. Не пишите «Ra 0.2 везде», если функционально достаточно Ra 0.8. Каждый лишний знак после запятой в техническом требовании — это ваши деньги, выброшенные на ветер.
Таблица: Сравнение стоимости обработки в зависимости от сложности и материала
Чтобы вы понимали порядок цифр, я составил сравнительную таблицу на основе реальных запросов за январь-март 2026 года. Цены указаны ориентировочно за нормо-час работы оператора/станка, так как посчитать цену за деталь без чертежа невозможно.
| Материал / Сложность | Стандартная обработка (IT8-IT9) | Прецизионная обработка (IT6-IT7) | Сверхточная обработка (IT5 и выше) | Комментарий эксперта |
|---|---|---|---|---|
| Алюминий (Д16Т, АД31) | 1 200 – 1 500 руб. | 2 000 – 2 800 руб. | от 4 500 руб. | Дешевый металл, но сложен в тонкостенных конструкциях из-за вибраций. |
| Сталь конструкционная (Ст45, 40Х) | 1 800 – 2 200 руб. | 3 000 – 3 800 руб. | от 5 500 руб. | Золотая середина. Хорошо поддается обработке, предсказуемое поведение. |
| Нержавеющая сталь (12Х18Н10Т) | 2 500 – 3 000 руб. | 4 000 – 5 000 руб. | от 7 000 руб. | Быстрый износ инструмента, склонность к налипанию стружки. Риск брака высок. |
| Титановые сплавы (ВТ6, ВТ20) | 4 000 – 5 000 руб. | 7 000 – 9 000 руб. | от 12 000 руб. | Самый дорогой сегмент. Требует спец. режимов резания и мощного охлаждения. |
| Жаропрочные сплавы (Инконель и аналоги) | от 6 000 руб. | от 10 000 руб. | Индивидуальный расчет | Работа на грани возможного. Износ инструмента катастрофический. |
Обратите внимание: эти цены актуальны для мелкосерийного производства (до 50 штук). При заказе серии от 1000 единиц стоимость нормо-часа может снизиться на 30-40% за счет оптимизации управляющих программ и использования многоместной оснастки. Но помните: экономия на масштабе работает только при идеально отлаженном процессе. Ошибка в первой детали тиража обернется убытками на всю партию.
Как выбрать завод и не потерять деньги: Практическое руководство
Выбор подрядчика — это всегда компромисс между ценой, сроком и качеством. Выбрать можно только два пункта из трех. Если вам нужно быстро и дешево — качество будет хромать. Если качественно и быстро — будет дорого. Дешево и качественно — это утопия, особенно в 2026 году. Моя задача — помочь вам минимизировать риски при выборе оптимального варианта.
Первое правило: запрашивайте аудит технологичности. Хороший завод не просто скажет «сделаем», а пришлет инженера (онлайн или оффлайн), который укажет на проблемные места чертежа. Если вам говорят «мы сделаем точно по чертежу, неважно какой он» — это красный флаг. Они перестраховываются, чтобы потом свалить вину на конструктора при возникновении проблем.
Второе правило: проверяйте метрологическую базу. Попросите показать сертификаты на измерительное оборудование. Когда был последний поверочный цикл? Есть ли у них 3D-сканеры или координатно-измерительные машины (КИМ)? Без современного контроля говорить о прецизионной обработке бессмысленно. Линейка и штангенциркуль остались в прошлом веке.
Третье правило: смотрите на портфолио в вашей отрасли. То, что завод отлично делает шестерни для редукторов, не значит, что он сможет сделать корпус для медицинского прибора. Требования к чистоте, материалам и документации кардинально отличаются. Отраслевая специфика решает все.
Красные флаги при общении с поставщиком
- Отсутствие договора с четким ТЗ. Если все договорености только в мессенджере, при первом же браке вы останетесь ни с чем.
- Предоплата 100%. Нормальная практика — 30-50% предоплаты, остальное после ОТК и предоставления актов. Полная предоплата — признак кассового разрыва или мошенничества.
- Нежелание показывать производство.** Если вас не пускают в цех (даже онлайн-трансляцию), скрывают станки — значит, там либо грязь и хаос, либо станков нет вовсе, а заказ передается на сторону.
- Гарантия «навсегда».** Профессионалы дают гарантию на конкретные параметры в рамках оговоренных условий эксплуатации. Бесконечная гарантия — это маркетинговый шум, за которым скрывается некомпетентность.
Проблема кадров: главный тормоз отрасли
Мы можем купить лучшие китайские станки, завезти японский инструмент, но без человека у пульта ничего не заработает. Вот моя главная тревога, которой я хочу поделиться. В России наблюдается колоссальный разрыв поколений. Советская школа угасает, а новая еще не набрала полную силу. Молодые специалисты, приходящие на заводы в 2025-2026 годах, часто умеют нажимать кнопки, но не понимают физику процесса резания. Они не чувствуют инструмент, не слышат станок.
Это приводит к тому, что прецизионная обработка становится зависимой от конкретных личностей. Ушел главный наладчик — встал весь участок. Заводы, которые инвестируют в обучение и удержание кадров, сейчас выигрывают гонку. Они могут позволить себе чуть более высокие цены, но гарантируют стабильность. Дешевые гаражные мастерские, где работает «племянник директора», могут дать случайный хороший результат, но не смогут обеспечить серию.
Что делать заказчику? Требуйте закрепления бригады за вашим проектом. Пропишите в договоре ответственность за передачу знаний внутри завода-исполнителя. Да, это звучит бюрократично, но в условиях кадрового голода это единственная страховка от внезапной остановки производства.
Будущее прецизионной обработки: прогнозы до 2027 года
Куда движется рынок? Я вижу несколько трендов, которые станут определяющими в ближайший год. Во-первых, автоматизация контроля. Внедрение систем машинного зрения прямо в рабочую зону станка позволит отсеивать брак в реальном времени, не дожидаясь конца партии. Это дорого, но необходимо для снижения издержек.
Во-вторых, гибридное производство. Сочетание аддитивных технологий (3D-печать металлом) и классической субтрактивной обработки (фрезеровка, токарка) станет нормой для сложных деталей. Напечатали заготовку сложной формы, а потом финишно обработали базы с высокой точностью. Это сокращает отходы металла и время производства.
И наконец, цифровые двойники. Перед тем как резать реальный металл стоимостью в миллионы рублей, процесс будет отрабатываться на виртуальной модели. Это позволит исключить столкновения, оптимизировать траектории и предсказать деформации. Заводы, которые внедрят эту практику массово, получат решающее преимущество в цене и сроках.
Итоговое резюме для принятия решения
Рынок прецизионной обработки металлических деталей в 2026 году жесток, но справедлив. Он наказывает за незнание и вознаграждает за профессионализм. Не гонитесь за самой низкой ценой — в этом сегменте она всегда подозрительна. Ищите баланс между технологической культурой завода и вашими требованиями. Проверяйте, считайте, сомневайтесь. Только так вы найдете надежного партнера, который не подведет в самый ответственный момент.
Помните: качественная металлическая деталь — это не просто кусок железа определенной формы. Это результат сотен решений, принятых технологами, операторами и контролерами. Цена, которую вы платите, — это оплата за их опыт, нервы и ответственность. В 2026 году это стоит каждого рубля.
Источники информации и данные для анализа:
MetalInfo: Обзор рынка металлообработки РФ 2025-2026
Stankoinstrument.ru: Дефицит операторов ЧПУ и влияние на цены
Expert-Ural: Технологии прецизионной обработки на Урале
РИА Новости: Импортозамещение в станкостроении: итоги года