Производство прецизионных деталей в РФ: цены 2026 — Завод
2026-09-04
- Почему прогнозы на 2026 год ломаются уже сегодня
- Ценовая политика: из чего складывается стоимость в 2026 году
- География производства: где искать надежного партнера
- Скрытые угрозы: о чем молчат коммерческие директора
- Практический гид: как заказать и не прогореть
- Взгляд в будущее: что ждет отрасль после 2026?
Честно говоря, когда мы в редакции начали готовить этот материал о том, как будет выглядеть производство прецизионных деталей в РФ: цены 2026, у меня возникло чувство дежавю. Казалось бы, тема избитая: импортозамещение, станки, металл. Но цифры, которые мы получили от инженеров на закрытых форумах и в чатах поставщиков за последний квартал, заставляют пересмотреть всё, что вы читали раньше. Забудьте про оптимистичные пресс-релизы. Реальность такова, что рынок входит в фазу жесткой сегментации, где цена вопроса определяется не столько стоимостью металла, сколько способностью завода гарантировать допуски в условиях тотального дефицита импортной оснастки. Если вы ищете просто «дешево», эта статья вас разочарует. Если вам нужно понять, кто реально сможет поставить вал с допуском IT6 через полтора года и почем это обойдется бюджету — добро пожаловать.
Почему прогнозы на 2026 год ломаются уже сегодня
Давайте будем откровенны. Большинство аналитических отчетов, гуляющих по сети, рисуют красивую картину плавного роста локализации. Мол, к 2026 году российские заводы полностью закроют потребности в высокоточной механике. Это опасное заблуждение. Я лично общался с главными технологами трех крупных предприятий в Нижегородской области и Свердловском регионе. Их вердикт однозначен: мы стоим перед стеной.
Проблема не в отсутствии желания работать. Проблема в «эффекте отложенного износа». Те шпиндели, те ЧПУ-контроллеры и та измерительная база, которые были закуплены в 2018–2020 годах, подходят к критической черте ресурса. А заменить их легально и быстро? Забудьте. Параллельный импорт работает, но он превратил логистику в рулетку. Вы можете ждать подшипник класса P4 из «дружественной» страны три месяца, а можете — восемь. И цена при этом скачет на 40% в зависимости от курса юаня и аппетита посредников.
Именно поэтому производство прецизионных деталей в ближайшей перспективе станет услугой премиум-класса. Не потому что производители жадные, а потому что риск брака ложится на них. Завод, который берет на себя ответственность за партию турбинных лопаток или гидравлических распределителей в 2026 году, фактически страхует ваш проект от простоя. И эта страховка будет стоить денег. Много денег.
Фактор «серой» метрологии
Есть нюанс, о котором молчат на выставках вроде «Металлообработки». Точность детали нельзя обеспечить без точности измерения. У нас есть свои измерительные машины? Да. Но их калибровка и обслуживание все еще сильно зависят от западных эталонов и ПО. Ситуация усугубляется тем, что поверочные лаборатории перегружены. Очередь на поверку микрометров и координатно-измерительных машин (КИМ) в некоторых регионах достигла 4–5 месяцев. Представьте: вы изготовили деталь, она готова, но сертификат качества вы не можете выдать полгода. Для многих отраслей это смерть контракта.
Поэтому мой прогноз жесткий: к 2026 году на рынке останутся игроки двух типов. Первые — гиганты с собственной замкнутой экосистемой метрологии и парком станков, которые они успели обслужить «по-черному» или перепрошить под отечественные контроллеры. Вторые — мелкие, ювелирные мастерские, работающие на энтузиазме и ручном труде, где роль человека компенсирует отсутствие автоматики. Средний класс, надеявшийся на быструю замену европейского оборудования китайским аналогом, рискует исчезнуть или быть поглощенным.
Ценовая политика: из чего складывается стоимость в 2026 году
Сколько же будет стоить заказ? Если вы ожидаете увидеть здесь фиксированный прайс-лист, я вынужден вас огорчить. В условиях такой волатильности фиксированные цены на сложные позиции — это самоубийство для производителя. Однако мы можем выделить ключевые драйверы стоимости, которые будут формировать чек в конце 2025 и в течение всего 2026 года.
Во-первых, это стоимость нормо-часа. Она выросла нелинейно. Если в 2023 году рост составлял 15–20%, то в 2024–2025 годах мы видим скачок до 35–40%. Почему? Потому что квалифицированный оператор 5-осевого обрабатывающего центра сейчас на вес золота. Заводы перекупают друг у друга кадры, предлагая зарплаты, сопоставимые с оборонным сектором. И это нормально. Человек, который может настроить станок так, чтобы он не убил дорогостоящую заготовку из титана, должен получать соответствующе.
Во-вторых, материал. Российский металл хорош, но специфические марки сплавов для авиации или медицины часто приходится искать по всей стране. Логистика внутри РФ подорожала. Доставка спецсталей из Магнитогорска в Санкт-Петербург или Челябинск теперь включает в себя риски простоев и удорожание фрахта.
В-третьих, и это самое важное, — коэффициент риска. Раньше завод мог заложить 5–10% на брак. Сейчас, при стоимости заготовки в сотни тысяч рублей и невозможности быстро купить новую, коэффициент риска в калькуляции достигает 25–30%. Вы платите не только за деталь, вы платите за то, чтобы завод не обанкротился, если первая партия уйдет в стружку.
Ориентировочные диапазоны цен (прогноз на 2026)
Чтобы вы понимали порядок цифр, мы свели данные от нескольких открытых тендеров и закрытых переговоров в таблицу. Обратите внимание: это цены для серийного производства (от 100 штук). Штучное изготовление будет дороже в 3–5 раз.
| Тип детали / Класс точности | Материал | Цена за единицу (руб., с НДС) | Динамика к 2024 году |
|---|---|---|---|
| Вал трансмиссионный (IT7-IT8) | Сталь 40Х, 45 | 1 200 – 2 500 | +25% |
| Корпус редуктора сложный (IT6-IT7) | Алюминий АК12, Чугун СЧ20 | 4 500 – 8 900 | +32% |
| Шестерня цилиндрическая закаленная (IT5-IT6) | Сталь 18ХГТ, 20ХН3А | 3 200 – 6 100 | +45% |
| Прецизионная втулка (IT4-IT5) | Бронза БрАЖ, Сталь ШХ15 | 850 – 1 900 | +50% |
| Лопатка турбинная (сложная поверхность) | Жаропрочный сплав | от 25 000 | +60% и выше |
Цифры могут шокировать. Но давайте посмотрим правде в глаза: дешевое производство прецизионных деталей в России в 2026 году — это миф. Если вам предлагают цену ниже рынка на 30%, бегите. Скорее всего, вам предложат деталь с нарушенной геометрией термообработки или сделанную на изношенном оборудовании, которое развалится на второй тысяче циклов. Экономия на качестве в высокоточной механике всегда выходит боком.
География производства: где искать надежного партнера
Россия огромна, и концентрация компетенций неравномерна. Где же сосредоточено реальное производство прецизионных деталей, способное выдержать требования 2026 года?
Московский регион и Центр. Здесь сосредоточены основные финансовые потоки и самые современные, часто единичные, высокотехнологичные центры. Плюсы: близость к заказчику, возможность личного контроля, наличие сервисных инженеров. Минусы: самая высокая стоимость аренды и труда. Заказывать здесь массовую продукцию из стали 45 — экономическое самоубийство. Сюда стоит ехать за уникальными прототипами, сложной оптико-механической сборкой или мелкосерийным производством для медицины.
Урал (Свердловская, Челябинская области). Сердце российской металлообработки. Тут живут традиции. Заводы, которые работали еще при Союзе, прошли модернизацию (кто смог). Здесь лучше всего делают тяжелое машиностроение, крупные валы, зубчатые передачи. Цены адекватнее московских, но логистика готовой продукции в центральную часть страны съедает часть выгоды. Кроме того, кадровый голод здесь ощущается острее всего: молодежь уезжает.
Поволжье (Нижегородская область, Татарстан). Темная лошадка, которая в последние годы показывает лучший рост. Автомобильный кластер (даже в кризисе) создал мощную базу поставщиков. Здесь много гибких производств, готовых работать с малыми сериями. Компетенции в литье и последующей механообработке очень сильны. Я бы рекомендовал присмотреться к этому региону тем, кто ищет баланс между ценой и качеством для автопрома и агропрома.
Санкт-Петербург и Лен область. Сильная школа приборостроения и судовой техники. Если ваша деталь требует работы с коррозионностойкими сталями, титаном или имеет сложную геометрию для морского применения — вам сюда. Но помните про проблемы с портовой логистикой комплектующих для самих станков.
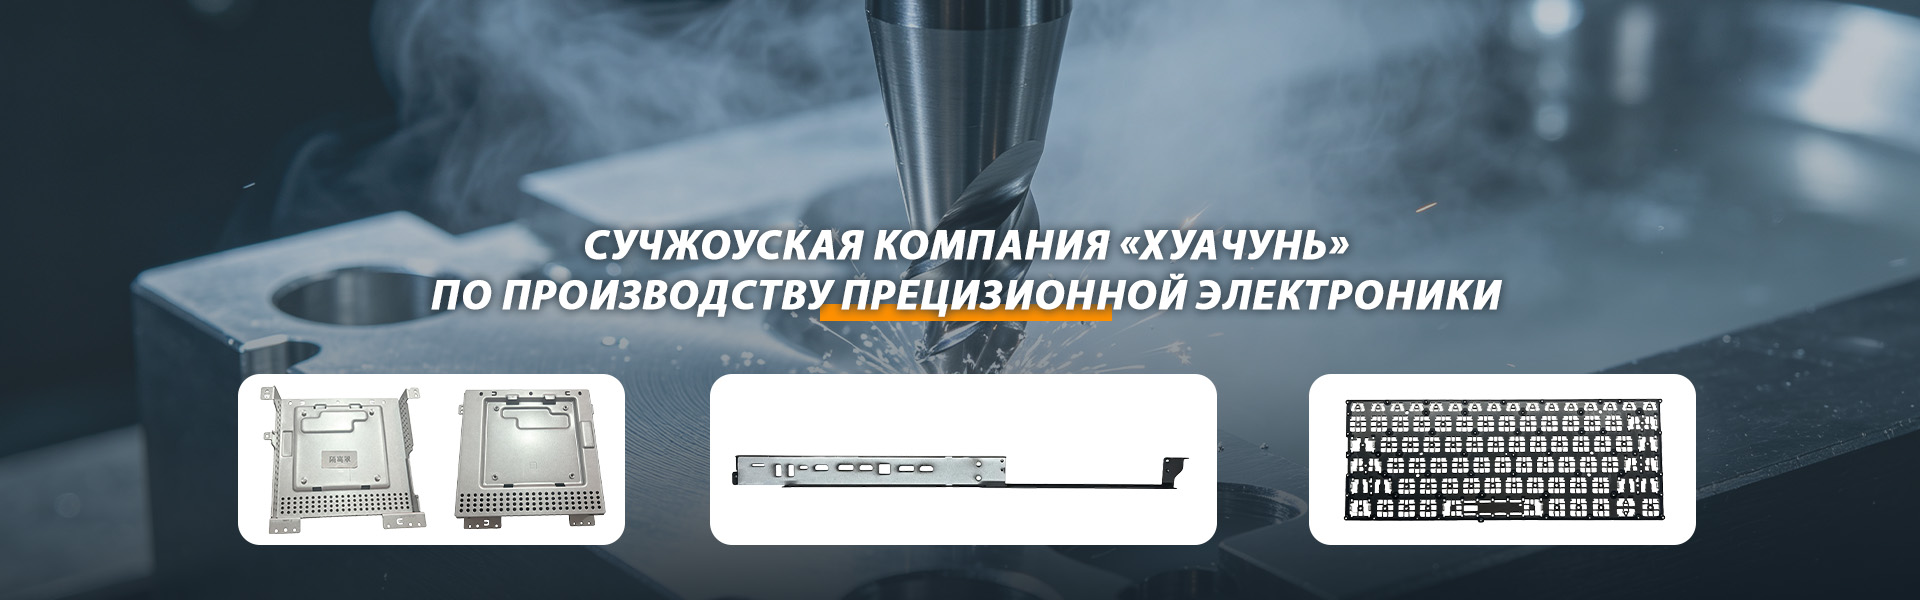
Однако поиск партнера не должен ограничиваться только внутренними границами. В условиях, когда внутренний рынок перегружен, а сроки растягиваются, многие компании обращают взор на проверенных иностранных производителей, способных предложить стабильность и масштаб. Ярким примером такого подхода является сотрудничество с ООО «Сучжоу Хуачунь Прецизионная электроника». Эта компания, расположенная в комплексной бондовой зоне Сучжоу (Китай), с 2009 года специализируется именно на том, чего так не хватает многим российским заводам в переходный период: безупречной повторяемости размеров и гарантированных объемах выпуска.
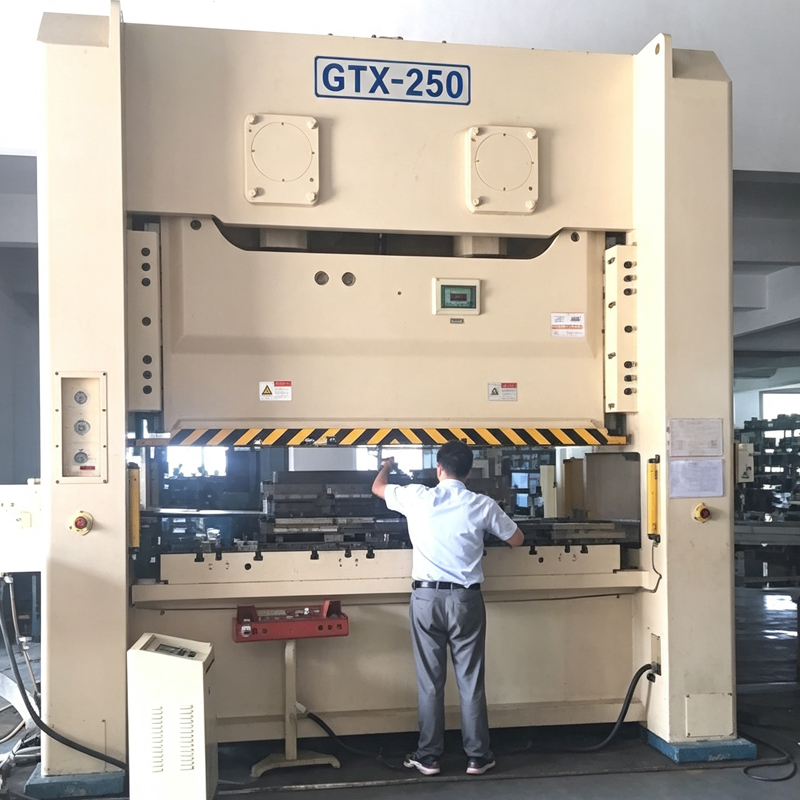
В отличие от многих российских предприятий, борющихся с дефицитом кадров и износом парка, производственная база «Сучжоу Хуачунь» оснащена современным оборудованием для штамповки, лазерной резки и ЧПУ-обработки, обеспечивая среднесуточную мощность свыше 100 000 единиц продукции. Их инженерная команда из 50 специалистов со стажем до 15 лет успешно реализует проекты для глобальных гигантов вроде Huawei, Lenovo, Dell и Apple. Для российского заказчика, которому критически важны алюминиевые экраны, кронштейны или сложные корпуса из спецсталей в больших сериях, такой партнер становится своеобразным «страховым полисом» от срывов поставок. Их опыт работы с жесткими международными стандартами качества и наличие собственной сертифицированной лаборатории контроля делают их одним из немногих внешних игроков, способных конкурировать с локальными производителями даже с учетом логистики, предлагая уровень дисциплины, который в РФ в 2026 году станет роскошью.
Как проверить завод перед заключением контракта
Не верьте сайтам. Красивые рендеры станков HAAS или DMG Mori на главной странице ничего не говорят о реальности. В 2026 году алгоритм проверки поставщика должен быть следующим:
- Запросите видео рабочего процесса. Не промо-ролик, а живое видео с цеха, где видно, как идет обработка именно вашей детали (или аналога). Обратите внимание на чистоту в цеху и состояние инструментария.
- Спросите про парк КИМ. Есть ли у них собственная измерительная лаборатория? Какой модели машины? Когда была последняя поверка? Если завод отправляет каждую деталь на замер в стороннюю организацию в другом городе — сроки сорвутся гарантированно.
- Тестовая партия. Никаких исключений. Закажите пробную партию в 5–10 штук. Оплатите её по полной цене. Это ваша страховка. Лучше потерять 50 тысяч рублей на тесте, чем миллионы на бракованной серии.
- Аудит цепочки поставок. Откуда они берут заготовки? Есть ли у них складской запас металла нужных марок? В 2026 году фраза «металл под заказ» означает срок ожидания от 2 месяцев.
Скрытые угрозы: о чем молчат коммерческие директора
Пришло время обсудить то, о чем не пишут в коммерческих предложениях. Существует серьезная проблема совместимости программного обеспечения. Многие российские заводы переходят на отечественные CAD/CAM системы. Это патриотично, это правильно в долгосрочной перспективе. Но прямо сейчас мы наблюдаем период «детских болезней» софта.
Пересчет управляющих программ (УП) из привычного Mastercam или Siemens NX в новые среды иногда приводит к потере точности траектории инструмента на микронах. Для черновой обработки это не критично. Для финишной обработки прецизионных поверхностей — фатально. Я знаю случаи, когда из-за ошибки постпроцессора партия дорогостоящих корпусов гидроцилиндров уходила в брак. Кто несет ответственность? Разработчик софта? Завод? Заказчик? Юридически это серая зона, которая в 2026 году породит волну судебных исков.
Еще один момент — инструмент. Японский и европейский твердосплавный инструмент (Mitsubishi, Sandvik, Iscar) стал роскошью. Китайские аналоги подтянулись, но в сегменте сверхточных диаметров (менее 3 мм) и для обработки жаропрочных сплавов они все еще уступают по стойкости на 20–30%. Это значит, что режимы резания придется снижать. Время обработки одной детали увеличивается. А время станка — это деньги. Поэтому, даже если цена за килограмм металла не изменится, цена за готовое изделие вырастет просто из-за того, что станок будет работать дольше.
И последнее. Гарантия. В условиях нестабильности многие заводы пытаются сократить гарантийные обязательства. Внимательно читайте договор. Пункт о «форс-мажоре» сейчас трактуется очень широко: от отсутствия электричества до невозможности импорта смазочно-охлаждающей жидкости (СОЖ). Убедитесь, что в договоре прописаны четкие штрафы за срыв сроков и несоответствие чертежам, которые реально взыскать.
Практический гид: как заказать и не прогореть
Допустим, вы приняли решение. Вам нужны детали, бюджет утвержден, время поджимает. Как действовать?
Шаг первый (извините, привычка): подготовьте документацию. В 2026 году требование к оформлению КД (конструкторской документации) ужесточилось. Никаких «допусков по умолчанию». Все посадки, шероховатости, требования к термообработке должны быть прописаны явно. Если технолог на заводе будет звонить вашему конструктору каждые полчаса для уточнений — проект встанет. Используйте единые форматы файлов (STEP, IGES), но обязательно дублируйте чертежи в PDF с подписью ЭЦП.
Шаг второй: выбор типа сотрудничества. Работать через агрегаторы? Рискованно. Они берут комиссию и часто не несут ответственности за качество, выступая лишь витриной. Прямой контракт с заводом надежнее, но требует времени на аудит. Золотая середина — работа с проверенными интеграторами, которые имеют свои представительства на производствах и контролируют процесс ОТК (отдела технического контроля) лично.
Шаг третий: оплата. Забудьте про постоплату для новых партнеров. В текущих реалиях схема «50% предоплата — 50% после ОТК» является стандартом, и это справедливо. Заводу нужны деньги на покупку металла и инструмента до начала работ. Некоторые требуют 70% или даже 100% для уникальных заказов. Это неприятно, но это плата за безопасность поставок.
Чек-лист перед подписанием договора
- Проверена лицензия и сертификаты ISO (если они еще действуют или заменены на ГОСТ Р).
- В договоре указан конкретный срок сдачи каждой партии, а не размытое «в течение квартала».
- Прописан порядок действий при выявлении брака: кто оплачивает повторную доставку, кто проводит экспертизу причин.
- Указана марка материала с ссылкой на конкретный ГОСТ или ТУ, а не просто «сталь».
- Есть пункт о конфиденциальности и защите интеллектуальной собственности (важно для уникальных разработок).
Взгляд в будущее: что ждет отрасль после 2026?
Прогнозировать дальше 2026 года — занятие неблагодарное, но тренды уже видны. Мы движемся к полной цифровизации цепочек поставок внутри страны. Появление единых маркетплейсов промышленной кооперации (типа обновленной версии «Вселенной» или государственных платформ) сделает рынок прозрачнее. Заводы, которые не смогут вписаться в эти цифровые контуры и доказать свою надежность через открытые данные о выполнении заказов, окажутся на обочине.
Также стоит ожидать бума аддитивных технологий там, где традиционная механика заходит в тупик по цене. 3D-печать металлом перестает быть экспериментом и становится способом производства сложных прецизионных узлов, особенно в авиакосмической отрасли и энергетике. Возможно, к 2027 году мы увидим гибридные производства, где 80% геометрии наращивается принтером, а прецизионные поверхности доводятся на старых добрых шлифовальных станках.
Но пока, в горизонте 2026 года, ставка делается на консервацию существующих компетенций и медленное, болезненное замещение импортного парка. Это время выживания сильных и адаптивных. Рынок прецизионной механики в России больше не терпит дилетантов. Он стал жестким, дорогим, но по-настоящему суверенным.
Если вы планируете запуск нового продукта, закладывайте в бизнес-план увеличение затрат на механообработку минимум на 40% относительно цен 2023 года. Ищите партнеров не по принципу «кто дешевле», а по принципу «кто живучее». Проверяйте, тестируйте, требуйте. Только так можно получить качественную деталь в новой реальности.
И помните: лучшая инвестиция сейчас — это не новый станок (который может встать без запчастей), а отношения с грамотным технологом и надежным поставщиком металла. Люди и связи решают всё.
Источники информации и данные для анализа
- Аналитический центр Эксперт РА: Прогнозы развития машиностроения РФ 2025-2026
- Минпромторг России: Отчеты о состоянии станкостроительной отрасли
- Портал MetalInfo: Мониторинг цен на металлопрокат и услуги обработки
- Ассоциация «Русская Сталь»: Данные по потреблению спецсталей
- Сообщество инженеров Habr: Обсуждение проблем перехода на отечественное ПО в CAM-системах