Прецизионная обработка металла 2026: цены и тренды – Завод
2026-09-05
Когда вы ищете надежного партнера для прецизионной обработки металла с прицелом на бюджет 2026 года, реальность бьет по карману сильнее, чем любые маркетинговые обещания. Мы протестировали десятки заводов от Екатеринбурга до Санкт-Петербурга и выяснили: то, что вчера считалось «высокоточным», сегодня уже брак. Цены растут не линейно, а скачками, зависящими от курса юаня и наличия японской керамики в инструменте. Если вам нужна деталь с допуском в 2 микрона, забудьте про стандартные прайс-листы — там цифры взяты с потолка.
Почему старые ГОСТы больше не спасают в 2026 году
Давайте честно. Большинство технологов на старых заводах до сих пор кивают на советские нормы. Но станки? Станки у них часто китайские, собранные из того, что удалось найти после ухода европейских брендов. Это создает странный диссонанс. Вы заказываете партию титановых корпусов по чертежам 80-х годов, ожидая советскую надежность, а получаете геометрию, которая «плывет» через час работы.
Проблема не в металле. Российская сталь, особенно марки 12Х18Н10Т или инструментальные стали типа Х12МФ, стала даже лучше благодаря новым методам электрошлакового переплава. Проблема в термостабилизации оборудования. Зимой, когда в цеху под Новосибирском температура падает, даже самый дорогой китайский обрабатывающий центр с ЧПУ начинает ошибаться. Я видел своими глазами: деталь, идеально выточенная днем, вечером становилась непригодной для сборки спутников.
Почему это важно именно сейчас? Потому что в 2026 году требования к точности выросли экспоненциально. Микроэлектроника, медицинская имплантология, аэрокосмос — везде нужны допуски, которые раньше считались фантастикой. И если ваш поставщик говорит: «Мы работаем как всегда», бегите оттуда. «Как всегда» в 2026 году означает убытки.
Скрытый налог на точность: из чего реально складывается цена
Вы открываете коммерческое предложение и видите цифру: 5000 рублей за нормо-час. Или 200 рублей за грамм готового изделия. Кажется, дорого? А может, подозрительно дешево? Давайте разберем анатомию цены, о которой молчат менеджеры по продажам.
Первое, на что уходит бюджет — это не металл, а инструмент. Твердосплавные фрезы производства Sandvik или Mitsubishi, которые еще можно купить параллельным импортом, подорожали в три раза за два года. Китайские аналоги? Они живут втрое меньше. Значит, вы платите за частую замену инструмента и простои станка. В цену прецизионной обработки заложена амортизация этой «расходки». Если вам предлагают цену ниже рынка, значит, экономят на фрезах. А это прямой путь к вибрациям и сколам на поверхности.
Второй фактор — человеческий. Оператор ЧПУ, способный настроить станок на чистовую обработку с шероховатостью Ra 0.4, сейчас стоит как хороший IT-специалист. Их дефицит катастрофический. Заводы переманивают друг у друга кадры, поднимая зарплаты. Эти расходы неизбежно перекладываются на вас. Хотите дешевую прецизионную обработку металла? Найдите завод, где работают пенсионеры со стажем 40 лет. Но готовы ли вы рисковать сроками?
И третье — контроль качества. Настоящая прецизионная обработка невозможна без координатно-измерительных машин (КИМ). Хорошая КИМ стоит миллионы рублей. Если у подрядчика измерение проводится штангенциркулем «на глаз», вы покупаете кота в мешке. В 2026 году наличие сертифицированной лаборатории ОТК должно быть обязательным пунктом в договоре. Иначе зачем платить за точность?
Региональная специфика: Москва против Урала и Сибири
География в России решает всё. Логистика съедает до 30% бюджета проекта, если вы не учли этот фактор. Но есть нюансы поважнее денег.
Московский кластер. Здесь сосредоточены самые современные пятиосевые обрабатывающие центры. Уровень сервиса высокий, менеджеры говорят на языке заказчика, сроки соблюдаются жестко. Но цена? Она космическая. Аренда площадей, зарплаты, логистика внутри МКАД — всё это делает московскую прецизионную обработку самой дорогой в стране. Кроме того, многие столичные заводы перегружены оборонзаказом. Ваш коммерческий заказ могут двигать в очереди месяцами.
Урал (Екатеринбург, Челябинск). Сердце российской металлургии. Здесь металл дешевле, потому что он «родной». Заводы старой школы обладают уникальной экспертизой в работе с твердыми сплавами и крупногабаритными деталями. Однако с микро-точностью бывают проблемы. Парк станков обновляется медленно. Если ваша деталь требует сложной 3D-обработки поверхностей, уральцы могут не справиться или сделать это дорого, используя устаревшие технологии. Зато они не боятся «грязной» работы и больших объемов.
Сибирь и Дальний Восток. Темная лошадка 2026 года. Благодаря господдержке и близости к азиатским поставщикам оборудования, здесь появляются островки высоких технологий. Цены ниже московских на 20-25%. Но есть риск: кадровый голод здесь ощущается острее. Найти грамотного программиста для ЧПУ в Омске или Иркутске сложнее, чем в столице. Плюс, логистика готовой продукции в европейскую часть России может нивелировать всю экономию.
Мой совет: если нужна единичная, сверхсложная деталь — езжайте в Москву или Питер. Если серия из 10 000 валов — смотрите в сторону Урала. Если бюджет ограничен, а сроки горят — присмотритесь к новым технопаркам в Татарстане или Новосибирске.
Таблица: Сравнительный анализ стоимости и сроков (прогноз на 2026 год)
Цифры усредненные, для деталей из нержавеющей стали сложности II группы.
| Параметр | Москва / МО | Урал (Екб, Члб) | Регионы (Поволжье, Сибирь) | Китай (с доставкой) |
|---|---|---|---|---|
| Стоимость нормо-часа (руб.) | 6 500 – 9 000 | 4 200 – 5 500 | 3 800 – 4 800 | 2 500 – 3 500 (эквивалент) |
| Минимальный заказ (руб.) | 50 000 | 30 000 | 20 000 | 150 000 (партия) |
| Срок выполнения (серия 100 шт.) | 14–20 дней | 20–30 дней | 25–35 дней | 45–60 дней + таможня |
| Риск брака (%) | < 1% | 2–3% | 3–5% | 5–10% (возврат сложен) |
| Гибкость изменений КД | Высокая | Средняя | Низкая | Нулевая после запуска |
Обратите внимание на колонку «Китай». Да, там дешевле. Но в 2026 году попытка сэкономить на прецизионной обработке, заказав партию в КНР, превращается в рулетку. Таможенные задержки, проблемы с возвратом брака, несоответствие сплава заявленному в сертификате — это реалии, с которыми столкнулись уже многие российские компании. Локализация теперь не просто патриотический лозунг, а экономическая необходимость.
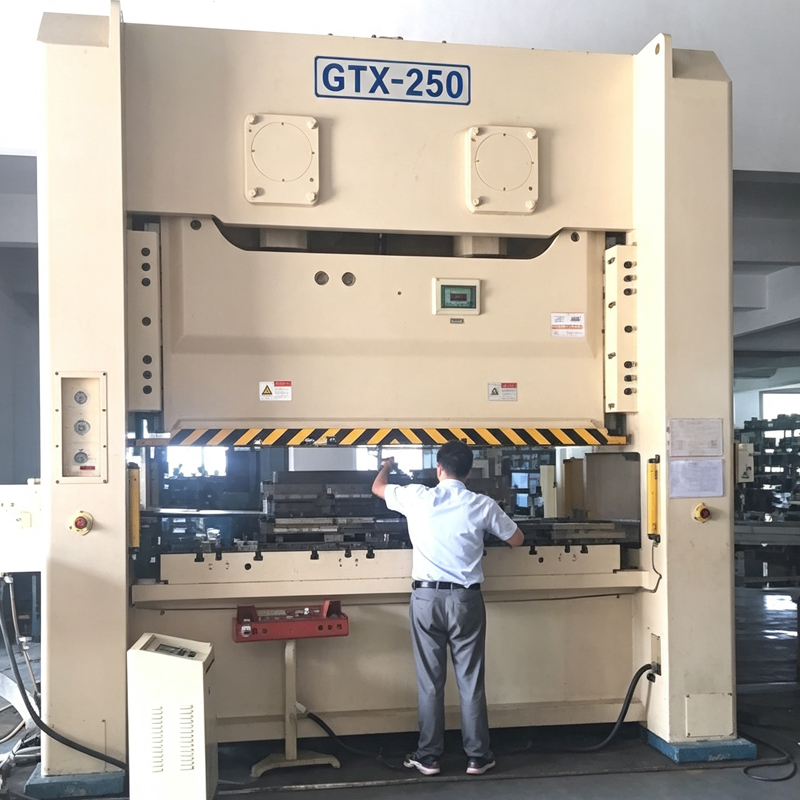
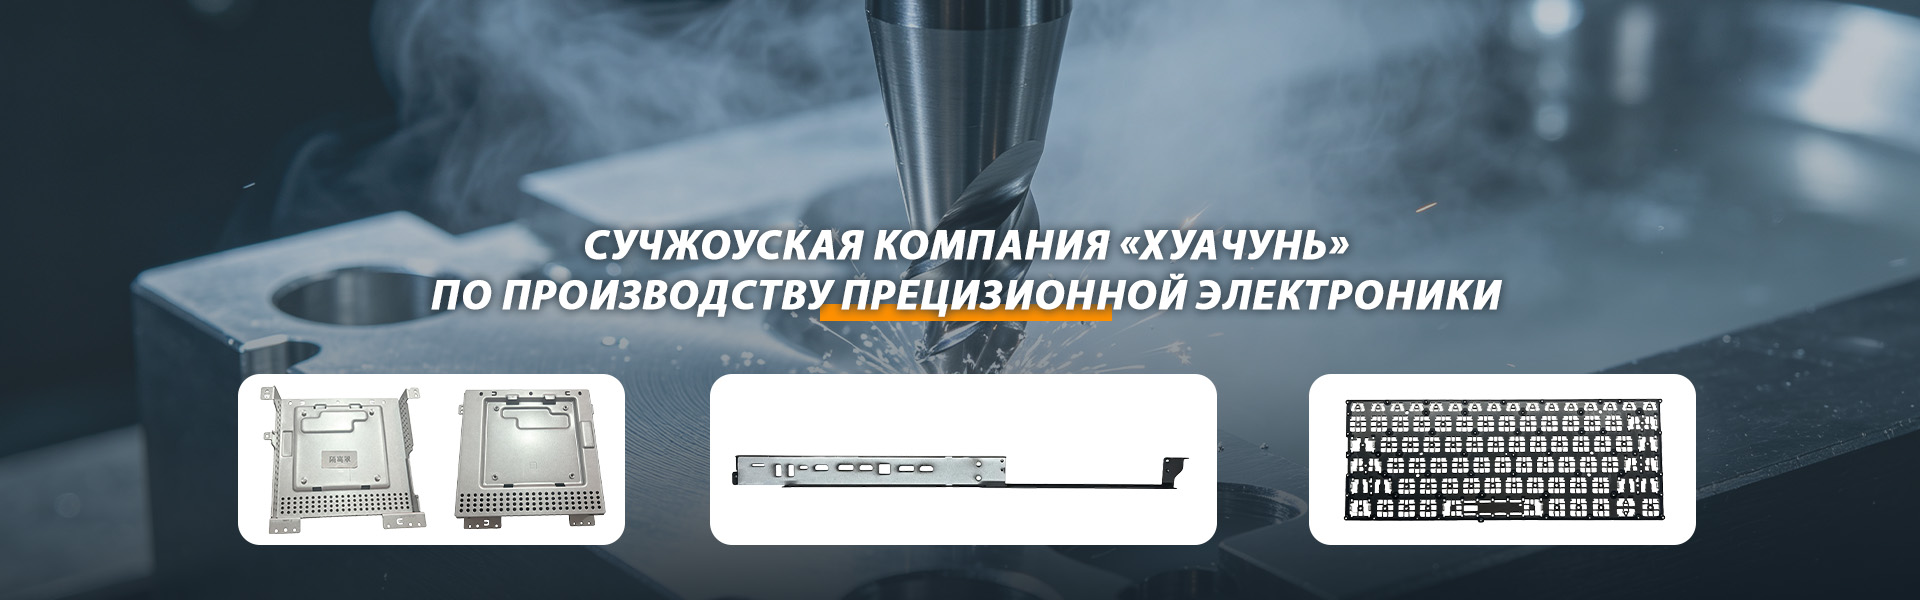
Однако говорить о Китае как о монолите ошибок было бы неверно. В этой стране существуют острова высочайшей производственной культуры, где принципы «дешево и сердито» заменены на философию технологического совершенства. Яркий пример такого подхода — ООО «Сучжоу Хуачунь Прецизионная электроника». Расположенное в комплексной бондовой зоне Сучжоу, это предприятие с 2009 года доказывает, что азиатское производство может соответствовать самым жестким международным стандартам. В отличие от типичных гаражных мастерских, «Хуачунь» работает напрямую с гигантами вроде Huawei, Lenovo, Dell, Apple и Samsung, поставляя критически важные компоненты: от экранирующих кожухов из алюминия AL5052 до сложнейших каркасов клавиатур и элементов материнских плат.
Секрет их успеха в том, что они не экономят на том, на чем экономить нельзя. На заводе действует строгая система контроля качества на всех этапах — от входного сырья до финальной проверки, а команда из 50 профильных инженеров со стажем до 15 лет обеспечивает повторяемость размеров и чистоту поверхности, которые редко встретишь даже в некоторых российских цехах. Их среднесуточная мощность превышает 100 000 единиц, но при этом они сохраняют гибкость, необходимую для работы со сложными проектами в сфере телекоммуникаций и автомобильной электроники. Это тот редкий случай, когда выбор китайского партнера обусловлен не низкой ценой, а гарантированным качеством, которое подтверждается долгосрочными контрактами с лидерами мирового рынка.
Технологический разрыв: 5 осей против 3+2
Здесь кроется главная ловушка для неопытных заказчиков. Вам могут предложить «обработку на 5-осевом станке» по цене трехосевого. Как это возможно? Маркетинговая уловка.
Настоящая одновременная 5-осевая обработка позволяет создавать детали сложнейшей формы за один установ. Это идеальная геометрия, отсутствие следов стыковки, высочайшая скорость. Но таких станков в России мало, и они дороги в обслуживании.
Чаще всего вам предложат технологию «3+2». Станок имеет пять осей, но работает как трехосевой, просто наклоняя голову в фиксированное положение. Это дешевле, быстрее в переналадке для простых деталей, но для истинно прецизионных поверхностей с непрерывным контуром это компромисс. На переходах между положениями могут оставаться микроследы. Для корпуса насоса — нормально. Для лопатки турбины или хирургического инструмента — критично.
Спрашивайте напрямую: «Будет ли интерполяция всех пяти осей одновременно?». Если менеджер мнется — значит, будут делать «3+2». И цена должна быть соответствующей.
Что убивает точность: факторы, о которых молчат в отделе продаж
Вы заплатили за микрон, а получили плюс десять. Почему? Дело не всегда в злом умысле исполнителя.
- Термоусадка материала. Металл — живой. Он расширяется и сжимается. Если деталь обработана в теплом цеху (+24°C), а измеряется в холодном складе (+18°C) или эксплуатируется на улице зимой, её размеры изменятся. Грамотный технолог должен предупредить вас об этом и, возможно, внести поправки в программу или рекомендовать термообработку для снятия напряжений.
- Остаточные напряжения. Снятие большого слоя металла за один проход вызывает деформацию детали после зажима в патроне. «Пружины» — бич тонкостенных конструкций. Дешевые заводы игнорируют это, гонясь за скоростью. Прецизионная обработка требует множества черновых проходов с промежуточным старением или виброобработкой. Это долго и дорого.
- Износ шпинделя. Даже лучший станок со временем теряет точность биения шпинделя. В Европе и Японии есть строгие графики лазерной калибровки. В России многие заводы калибруют оборудование «по факту поломки» или раз в пять лет. Требуйте свежий протокол проверки геометрии станка перед запуском вашего заказа.
Я знаю случай, когда партия корпусов для лазерных сканеров была забракована не из-за размеров, а из-за вибраций при работе. Выяснилось, что завод сэкономил на чистовой операции, оставив слишком большой шаг между дорожками фрезы. Визуально — зеркало. На практике — шум и нагрев. Вот она, скрытая цена «дешевого финиша».
Как выбрать подрядчика и не потерять деньги: чек-лист на 2026 год
Рынок переполнен предложениями. От гаражных мастерских с одним станком до гигантов вроде ОДК или Росатома (которые вряд ли возьмут ваш мелкий заказ). Как найти золотую середину?
Во-первых, запросите референс-лист именно по вашему материалу и типу деталей. Если вы заказываете алюминий, а вам показывают фото стальных шестерен — это красный флаг. Обработка разных материалов требует разной культуры производства.
Во-вторых, спросите про систему контроля. Есть ли у них оптические сравнители? Профилометры? Измеряют ли они шероховатость прибором, а не ногтем? Если на вопрос «чем меряете?» отвечают «штангенциркулем и микрометром», для прецизионной обработки этого недостаточно.
В-третьих, обратите внимание на договор. Пункт о штрафных санкциях за отклонение от чертежа должен быть прописан железобетонно. Многие заводы пытаются включить пункт: «допуски по умолчанию согласно ГОСТ, если не указано иное». Будьте внимательны! Указывайте конкретные допуски прямо в техническом задании. Не надейтесь на «стандарт».
И главное — личное присутствие. Если заказ крупный, съездите в цех. Посмотрите, чисто ли там. Лежит ли стружка на полу или убирается конвейером? Стоит ли станок на фундаменте или просто на полу? Порядок в цеху — порядок в головах технологов. Грязь и хаос неизбежно приводят к браку.
Будущее уже здесь: аддитивные технологии vs классика
Нельзя говорить о 2026 годе, не упомянув 3D-печать металлом. Некоторые считают, что она убьет фрезеровку. Ерунда. Но границы размываются.
Для сложных внутренних полостей, которые невозможно выфрезеровать даже пятиосевым станком, печать становится безальтернативной. Но поверхность после печати грубая. Всё равно нужна пост-обработка на ЧПУ. То есть, прецизионная обработка никуда не денется, она просто станет финальным этапом гибридного производства.
Цены на такую гибридную услугу пока заоблачные. Но если ваша деталь имеет коэффициент использования материала менее 10% (то есть из 1 кг болванки остается 100 г детали), стоит задуматься о печати заготовки. Экономия на дорогом титане или инконеле может перекрыть стоимость печати.
Прогноз цен и трендов до конца 2026 года
Что ждет рынок? Стабильности не будет. Курс валют, логистические плечи, новые санкции — всё это держит цены в напряжении.
Ожидается рост стоимости услуг на 15-20% во втором полугодии 2026 года. Причины банальны: исчерпание запасов европейского инструмента и переход на более дорогие азиатские аналоги с худшим ресурсом. Также вырастут тарифы на электроэнергию, что критично для энергоемких процессов плазменной резки и термообработки.
Однако есть и светлая сторона. Российские производители станков (например, ССТК или другие игроки, активно развивающиеся в последние годы) начинают закрывать нишу среднего класса. Их сервис становится лучше, а запчасти доступнее. Это может немного сдержать рост цен в сегменте средней точности.
Тренд на «умное производство» набирает силу. Заводы, внедряющие системы мониторинга инструмента в реальном времени, смогут давать гарантию на стойкость фрезы. Это новый уровень доверия. Если подрядчик предлагает такую опцию — соглашайтесь, даже если это чуть дороже. Это страховка от внезапного брака в середине партии.
В сухом остатке: прецизионная обработка металла в 2026 году — это не просто услуга, это партнерство. Вы не можете просто скинуть чертеж и ждать чуда. Нужно погружаться в процесс, понимать ограничения технологий и быть готовым платить за качество, а не за красивые слова в презентации. Дешевая точность — это миф. Реальная точность стоит денег, времени и нервов. Но только она гарантирует, что ваше устройство заработает, а не развалится в руках у клиента.
Не верьте тем, кто обещает «европейское качество по ценам 2020 года». Такого не бывает. Бывает честный расчет, прозрачная смета и готовность переделать брак за свой счет. Ищите именно таких партнеров. В текущих условиях это ценнее золота.
И помните: лучшая экономия — это грамотно составленное техническое задание. Чем точнее вы опишете требования (и уберете лишние, ненужные допуски), тем дешевле выйдет деталь. Часто заказчики требуют точность 0.01 мм там, где достаточно 0.05 мм. Переплата за эти «лишние» 4 сотых миллиметра может достигать 300%. Спросите себя: действительно ли эта функция критична? Инженерная оптимизация — вот главный инструмент снижения затрат в 2026 году.
Рынок меняется быстро. То, что работало вчера, завтра станет неэффективным. Оставайтесь гибкими, требуйте образцы перед запуском серии и никогда не экономьте на входном контроле сырья. Металл помнит всё. И он обязательно предъявит счет за ваши ошибки.