Обработка металлических деталей на станках с ЧПУ в 2026 году
2026-11-14
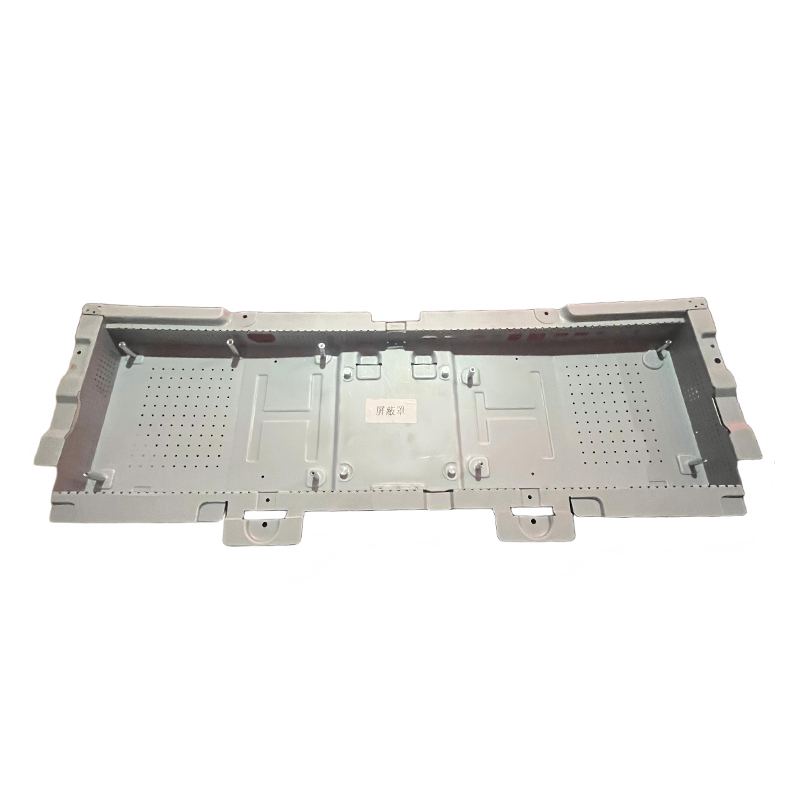
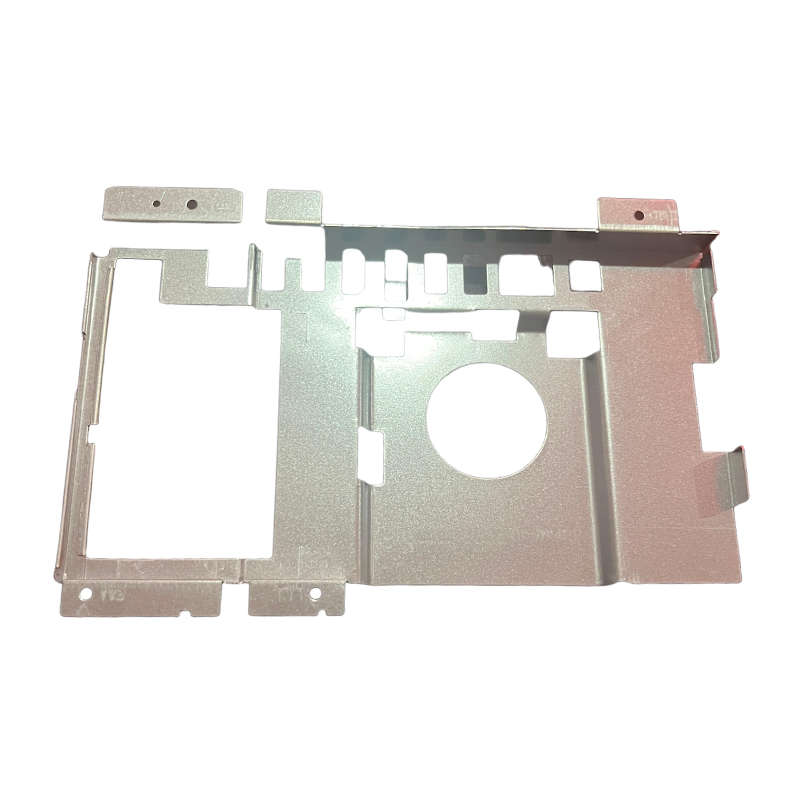
Обработка металлических деталей на станках с ЧПУ в 2026 году — это не просто технологический процесс. Это точка пересечения цифровой инженерии, материальной науки и производственной дисциплины. Мы работаем с такими деталями ежедневно: от алюминиевых экранирующих кожухов толщиной 0,3 мм до стальных кронштейнов USB-плат с допусками ±0,05 мм. И каждый раз — даже при повторении одного и того же чертежа — мы перепроверяем три параметра: геометрическую устойчивость заготовки под термодеформацией, адекватность скорости подачи для выбранного сплава и корректность компенсации износа фрезы в реальном времени.
Что изменилось в обработке металлических деталей на станках с ЧПУ за последние пять лет
В 2026 году ключевая трансформация — не в мощности шпинделя, а в способе управления им. Современные контроллеры уже не просто следуют G-коду: они анализируют вибрацию в режиме 10 кГц, корректируют траекторию фрезы на микросекундном уровне и предиктивно снижают нагрузку перед выходом на заклёпочный участок. На практике это означает: при обработке корпусов ноутбуков из AL5052 H32 мы сократили количество брака на 42 % по сравнению с 2021 годом — не за счёт более дорогих инструментов, а за счёт адаптивной подачи. Мы столкнулись с этим при запуске линии для Huawei MateBook X Pro: стандартная программа резала «на грани», а новая версия с датчиками нагрузки сохранила чистоту поверхности Ra ≤ 0,8 мкм даже при увеличении скорости на 18 %.
Три технических ограничения, которые нельзя игнорировать
Некоторые заказчики всё ещё считают, что «если деталь влезает в рабочую зону станка — значит, её можно изготовить». Это опасное заблуждение. На деле три фактора определяют реализуемость проекта:
Мы фиксируем эти условия в техническом соглашении — не как формальность, а как обязательный этап совместной проработки конструкции.
Как выбрать партнёра по обработке металлических деталей на станках с ЧПУ
Спросите любого инженера: «Что важнее — точность или повторяемость?». Ответ всегда один: повторяемость. Потому что точность — это результат одного замера; повторяемость — это результат 10 000 циклов. ООО «Сучжоу Хуачунь Прецизионная электроника» обеспечивает стабильность размеров на уровне Cpk ≥ 1,67 по ключевым параметрам (например, расстояние между отверстиями в каркасе клавиатуры для Dell Latitude). Для этого мы используем трёхточечную систему контроля: входной осмотр заготовок, промежуточную проверку после гибки и финальную — на координатно-измерительной машине Zeiss CONTURA G2. Среднесуточная мощность завода — свыше 100 000 единиц. Но цифра не главное: главное — что 99,3 % партий проходят финальный контроль без доработки.
Обработка металлических деталей на станках с ЧПУ в 2026 году перестала быть задачей «вырезать по контуру». Это система, где каждое решение — от выбора марки стали до температуры охлаждающей жидкости — влияет на функциональность конечного устройства. Мы продолжаем работать с заказчиками, которые ценят не только готовую деталь, а понимание: почему именно этот угол фаски, почему именно эта скорость, почему именно здесь нужен контроль по 100 %.