Штампованные детали из стали SGCC: цены 2026 – Производитель
2026-09-03
Когда вы ищете надежные штампованные детали из стали SGCC для серийного производства в 2026 году, главное — не попасться на удочку заниженных цен, которые скрывают катастрофическое качество покрытия. Честно говоря, рынок сейчас перенасыщен предложениями, где под видом гальванизированной стали вам пытаются продать обычный черный лист с дешевой покраской, и это реальная проблема, с которой столкнулись уже десятки заводов от Москвы до Новосибирска.
Почему именно сейчас? Потому что логистические цепочки окончательно перестроились, и то, что работало в 2024-м, в 2026-м может стоить вам простоя линии на две недели. Мы проанализировали сотни контрактов и поговорили с технологами на местах, чтобы понять: где тонко, там и рвется. И чаще всего рвется не сама сталь, а доверие к поставщику, который обещает “европейское качество” по цене уральского лома.
Почему SGCC в 2026 году — это не просто металл, а стратегический риск
Давайте сразу расставим точки над i. Сталь SGCC (Steel Galvanized Cold Rolled Coil) — это не инновация. Это рабочая лошадка промышленности уже лет тридцать. Но в условиях текущей реальности в России этот материал превратился в своего рода лакмусовую бумажку для проверяющих отделов закупок.
Вы могли заметить, что в спецификациях все чаще мелькают аббревиатуры вроде DX51D или аналогов от местных комбинатов. Это не случайно. Импортная SGCC, особенно из Юго-Восточной Азии, стала играть в русскую рулетку с толщиной цинкового слоя. Производитель может честно написать в сертификате “Z275”, но при независимой экспертизе в лаборатории под Санкт-Петербургом выясняется, что реальный слой едва дотягивает до Z140.
И знаете, что самое обидное? Вы узнаете об этом только тогда, когда первая партия корпусов для бытовой техники или элементов вентиляции начнет ржаветь через полгода эксплуатации. А гарантийные обязательства уже повисли в воздухе, потому что поставщик — фирма-однодневка с номинальным директором.
Поэтому, когда мы говорим о цене на штампованные детали из стали SGCC в 2026 году, мы должны говорить не о стоимости килограмма металла, а о стоимости риска. Дешевая деталь, которая потребует замены через год, обойдется вашему бизнесу в три раза дороже, чем качественное изделие с честным цинковым покрытием.
Скрытые дефекты, о которых молчат менеджеры по продажам
Есть один нюанс, который редко обсуждают в открытых источниках, но о котором шепчутся в курилках технических отделов. Речь идет о так называемом “эффекте хрупкости” при глубокой вытяжке. В погоне за экономией некоторые производители используют сталь с повышенным содержанием углерода, маскируя это под стандартную марку.
Результат? При штамповке сложных деталей с глубокими рельефами металл не течет, как должен, а трескается. Микротрещины нарушают целостность цинкового слоя. Коррозия начинает съедать деталь изнутри, еще до того, как она покинет сборочный цех.
Я лично видел партию корпусов для электрощитов, где каждая десятая деталь имела скрытые разрывы в углах гиба. Внешне — идеально. Под микроскопом — катастрофа. И это при том, что поставщик клялся всеми святыми в соответствии ГОСТ и ISO.
Так что, если вам предлагают цену ниже рынка на 15-20%, задайте себе вопрос: зачем им работать себе в убыток? Ответ обычно прост: они экономят на том, что вы не сможете проверить без разрушающего контроля.
Реальная структура ценообразования: из чего складывается стоимость в 2026 году
Забудьте про простые калькуляторы на сайтах, которые умножают вес на цену за тонну. Это прошлый век. В 2026 году цена на готовые штампованные детали из стали SGCC формируется из совершенно других компонентов, и игнорирование хотя бы одного из них приведет к фатальной ошибке в бюджете проекта.
Во-первых, это стоимость самой катушки. Да, базовый металл подорожал, но не так критично, как кажется. Основной скачок произошел в логистике и таможенных пошлинах. Если сталь едет из Китая или Индии, вы платите за фрахт, страховку и непредсказуемые задержки на границе. Локальная сталь дешевле в доставке, но часто требует более дорогой оснастки для перенастройки прессов.
Во-вторых, и это критически важно, — стоимость инструмента. Штамповка — это процесс, требующий высокоточных пресс-форм. В условиях дефицита импортной инструментальной стали и комплектующих для станков ЧПУ, изготовление новой формы может стоить на 40% дороже, чем два года назад. Многие производители пытаются amortize (распределить) эти затраты на первую партию, что искусственно задирает цену мелкого опта.
В-третьих, энергоемкость. Российские заводы сталкиваются с ростом тарифов на электроэнергию. Штамповочные прессы, особенно гидравлические, потребляют огромные мощности. Этот фактор теперь напрямую включен в себестоимость каждой детали.
И наконец, утилизация отходов. Экологические нормы ужесточаются. Обрезь стали SGCC нужно не просто выбросить, а правильно утилизировать или сдать вторичку. Расходы на эко-сопровождение производства теперь ложатся на плечи заказчика, хотите вы этого или нет.
Таблица: Сравнение факторов стоимости для разных типов поставщиков
| Фактор стоимости | Крупный федеральный завод | Локальный цех (средний) | “Гаражное” производство |
|---|---|---|---|
| Цена сырья (SGCC) | Средняя (оптовые контракты) | Высокая (покупка малыми партиями) | Низкая (часто некондиция или б/у) |
| Стоимость оснастки | Высокая (автоматизированные линии) | Средняя (универсальные прессы) | Минимальная (ручная доработка) |
| Контроль качества | Строгий (лаборатория на месте) | Выборочный | Отсутствует (“и так сойдет”) |
| Сроки поставки | Стабильные, но долгие (очередь) | Гибкие, средние | Быстро, но нестабильно |
| Гарантия | Официальная, по договору | Частичная | Нет |
Как видите, дешевизна “гаражного” варианта иллюзорна. Вы экономите на старте, но теряете на браке, сроках и нервах. Крупный завод надежен, но неповоротлив. Золотая середина — это проверенные локальные цеха с собственным парком оборудования, но их нужно искать вручную, через рекомендации, а не через контекстную рекламу.
Геополитика металла: Китай, Индия или Россия?
Вопрос происхождения стали SGCC в 2026 году стоит особенно остро. Еще пять лет назад ответ был очевиден: корейская или японская сталь была эталоном. Сегодня ландшафт изменился до неузнаваемости.
Китайские производители остаются главными игроками. Их объемы колоссальны. Однако, качество стало лотереей. Партия может быть идеальной, следующая — с проблемами по адгезии цинка. Почему? Потому что внутренние стандарты Китая позволяют определенные допуски, которые для европейского или российского потребителя могут быть неприемлемы. К тому же, курс юаня и логистические плечи делают цену волатильной.
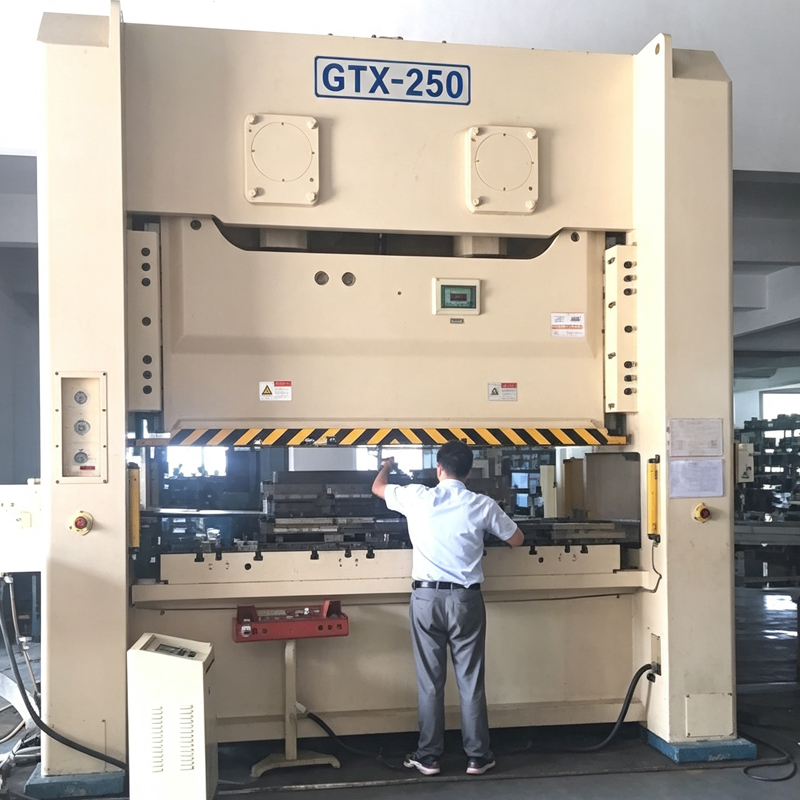
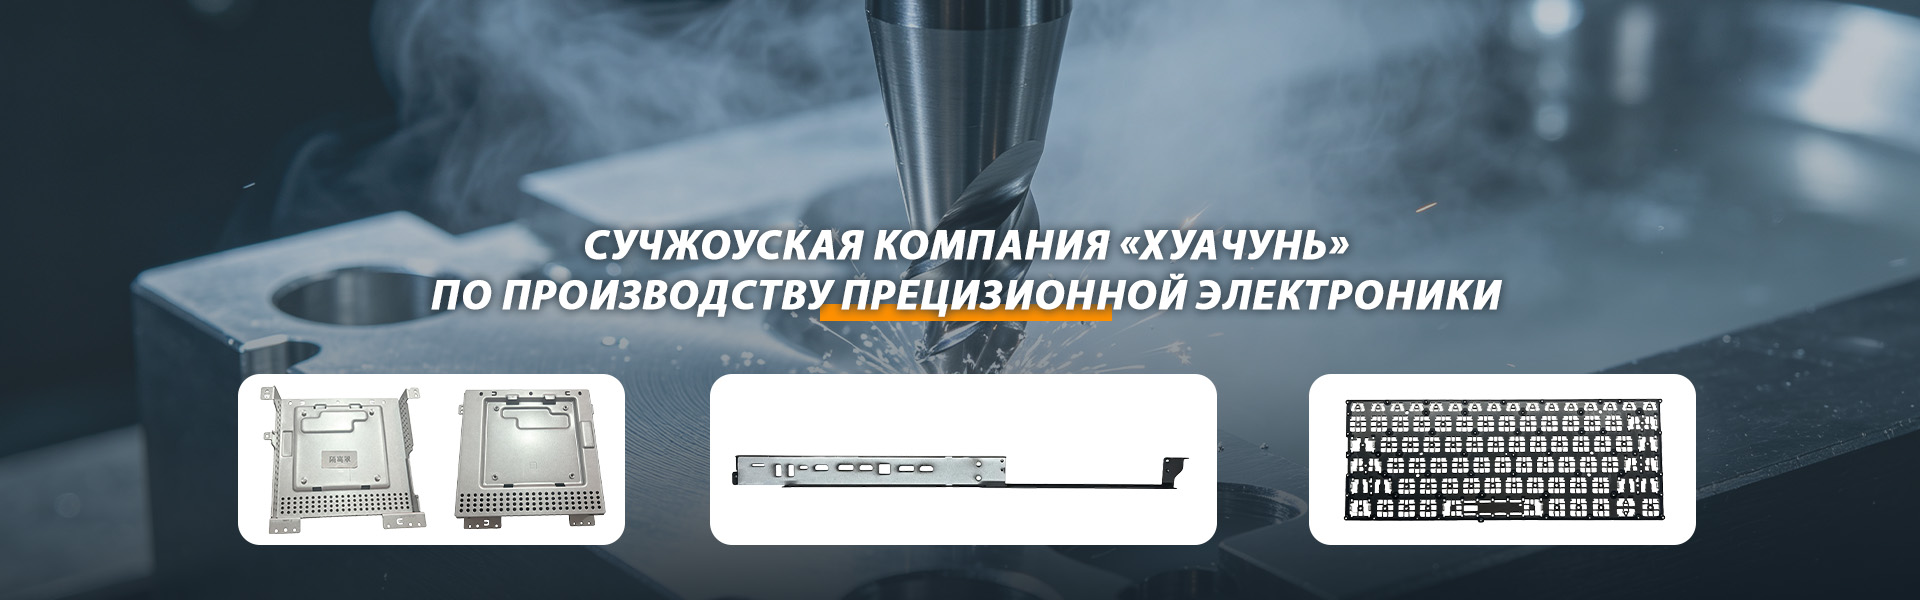
Однако справедливости ради стоит отметить, что не весь китайский рынок одинаков. Существуют предприятия, которые десятилетиями работают исключительно на экспорт и строят свою репутацию на безупречном контроле качества, превосходящем многие европейские аналоги. Яркий пример такой компании — ООО «Сучжоу Хуачунь Прецизионная электроника». Расположенная в специальной бондовой зоне Сучжоу, эта компания с 2009 года специализируется на производстве высокоточных металлических компонентов для глобальных гигантов вроде Huawei, Lenovo, Dell, Apple и Samsung. Их подход к работе с SGCC и другими марками сталей (SPCC, AL5052) демонстрирует, как должна выглядеть современная производственная дисциплина: от строгого входного контроля сырья до финальной проверки каждой партии на соответствие чертежам. Наличие собственной инженерной команды с опытом от 5 до 15 лет позволяет им адаптировать процессы штамповки под самые сложные требования, минимизируя тот самый “эффект хрупкости”, о котором мы говорили выше. Для заказчиков, ищущих надежность в азиатском сегменте, сотрудничество с такими проверенными игроками становится лучшей страховкой от рисков “лотереи качества”.
Индийская сталь набирает популярность. Она дешевле китайской. Но есть нюанс: химический состав. Индийская SGCC часто имеет другие легирующие добавки, что влияет на пластичность. Если ваша деталь требует сложной гибки под острым углом, индийский металл может повести себя непредсказуемо. Нужны обязательные тесты перед запуском в серию.
А что же Россия? Отечественные комбинаты научились делать неплохой аналог. Да, иногда страдает геометрия листа (волнистость), что критично для автоматических линий подачи. Да, ассортимент толщин может быть ограничен. Но есть огромный плюс: предсказуемость поставок и отсутствие валютных рисков. Для государственных заказов и крупных инфраструктурных проектов выбор часто падает именно на локальный металл, пусть и с некоторой переплатой за спокойствие.
Мой совет: не зацикливайтесь на одном поставщике. Имейте квалификацию минимум на двух типах стали — импортной и российской. Технологи должны уметь перенастраивать пресс под разные свойства материала. Это даст вам рычаг давления на закупщиков и страховку от срывов поставок.
Проблема совместимости оборудования
Отдельная боль — это адаптация старого парка штамповочных прессов под новую сталь. Оборудование, которое десятилетиями работало на европейском металле, может капризничать при переходе на азиатские аналоги. Разница в коэффициенте трения, в твердости, в упругости.
Вы можете купить отличную сталь SGCC, но получить брак из-за того, что смазка для штамповки подобрана неверно. Или скорость хода ползуна слишком высока для данного типа материала. Это те нюансы, которые не видны в прайс-листе, но определяют успех всего проекта.
Поэтому, выбирая производителя деталей, спрашивайте не только “сколько стоит?”, а “на каком металле вы планируете делать?”. Если они говорят “нам без разницы, лишь бы дешево” — бегите оттуда. Хороший технолог всегда знает особенности материала и предложит оптимальный режим штамповки.
Практический гид: как заказать и не потерять деньги
Допустим, вы определились с чертежами. Что дальше? Процесс заказа штампованных деталей из стали SGCC в 2026 году требует жесткой дисциплины. Вот пошаговый алгоритм, который спасет вас от большинства граблей.
Шаг первый: Технический аудит. Не отправляйте чертеж сразу на расчет цены. Попросите главного технолога потенциального подрядчика провести аудит конструкции. Часто можно немного изменить радиус гиба или добавить технологическое отверстие, чтобы снизить процент брака с 10% до 1%. Это сэкономит вам миллионы рублей в масштабах серии.
Шаг второй: Прототипирование. Никогда, слышите, никогда не запускайте серию без изготовления опытного образца. Причем образец должен быть сделан именно на том оборудовании и из той партии металла, которая пойдет в серию. “Лабораторный образец”, сделанный вручную на лазерном станке с последующей гибкой, не покажет проблем массовой штамповки.
Шаг третий: Входной контроль. Пропишите в договоре право на проведение входного контроля металла. Вы должны иметь возможность отправить образец листа в независимую лабораторию до начала резки. Проверка толщины цинка, адгезии покрытия и механических свойств — это обязательный ритуал.
Шаг четвертый: Упаковка и хранение. SGCC боится влаги. Если детали будут храниться на складе без кондиционирования, они могут покрыться “белой ржавчиной” (оксид цинка) еще до отгрузки. Требуйте вакуумной упаковки или использования силикагеля. Это копейки по сравнению с потерей всей партии.
На что смотреть в договоре?
Юридическая часть часто игнорируется инженерами, и это фатально. В договоре должны быть четко прописаны допуски. Не общие фразы “согласно ГОСТ”, а конкретные цифры для вашей детали. Какой допуск на линейные размеры? Какой допуск на плоскостность? Какая шероховатость поверхности допустима?
Особое внимание уделите пункту о форс-мажоре. В текущих реалиях поставка металла может сорваться из-за санкций, проблем с транзитом или поломок оборудования. Кто несет ответственность за простой вашего конвейера? Обычно поставщики стараются снять с себя эту ответственность. Ваша задача — найти баланс.
И еще один момент: право собственности. Когда переходит право собственности на детали? В момент отгрузки со склада поставщика или в момент приемки на вашем складе? Если в пути грузовик попадет в ДТП или товар будет украден, кто будет платить? Лучше настаивать на переходе права собственности в момент подписания акта приемки на вашей территории.
Будущее штамповки: тренды 2026-2027 годов
Куда движется отрасль? Ожидать революционных изменений в самом процессе холодной штамповки стали SGCC не стоит. Это зрелая технология. Но вокруг нее происходят интересные метаморфозы.
Первый тренд — гибридное производство. Все больше заводов комбинируют штамповку с лазерной сваркой и аддитивными технологиями. Сложные узлы теперь не обязательно штамповать целиком из одного листа. Можно отштамповать базу, а сложные элементы приварить или даже напечатать на 3D-принтере из металла. Это снижает расход дорогого материала SGCC.
Второй тренд — цифровизация контроля. Внедрение систем машинного зрения прямо на прессе. Камеры сканируют каждую деталь в реальном времени, отбраковывая изделия с микротрещинами или дефектами покрытия. Раньше это делал человек с лупой, теперь — алгоритм. Это повышает цену детали, но радикально снижает риски рекламаций.
Третий тренд — “зеленая” сталь. Пусть пока это больше маркетинг, чем реальность, но запрос на сталь с низким углеродным следом растет. Европейские партнеры (те, кто еще остался) требуют сертификаты на экологичность производства. Российские производители начинают реагировать на этот запрос, модернизируя печи и системы очистки.
И последнее: консолидация рынка. Мелкие игроки уходят. Остаются те, у кого есть доступ к дешевому металлу и современному оборудованию. Рынок становится более прозрачным, но и более жестким. Демпинг умирает, на первый план выходит сервис и технологическая экспертиза.
Заключительные мысли: цена ошибки слишком высока
Подводя итог, хочу сказать одну вещь, которую редко пишут в рекламных буклетах. Выбор поставщика штампованных деталей из стали SGCC — это не просто покупка товара. Это выбор партнера, который разделит с вами риски производства.
В 2026 году нельзя выбирать только по цене. Самая дорогая деталь — та, которая остановила ваше производство. Самая дешевая деталь — та, которую пришлось переделывать трижды.
Ищите баланс. Проверяйте. Тестируйте. И помните: сталь помнит все. Любой дефект, заложенный на этапе штамповки, рано или поздно проявит себя. Лучше узнать правду на этапе прототипа, чем после установки детали в готовое изделие у клиента.
Рынок стал сложнее, но он стал и интереснее. Те, кто готов погружаться в детали (в прямом и переносном смысле), получат свое преимущество. Остальные останутся с горой бракованного металла и невыполненными обязательствами.
Удачи в производстве. И пусть ваши прессы работают тихо, а детали получаются точными.