Штампованные детали из нержавеющей стали: цены 2026 – Завод
2026-09-02
- Почему старые прайс-листы больше не работают в 2026 году
- Региональная специфика: Москва против Урала и Юга
- Технологические ловушки: где теряется качество
- Международный опыт: эталон прецизионной штамповки
- Ценовой прогноз и стратегия закупок на вторую половину 2026 года
- Итоговое резюме: стоит ли игра свеч?
Ищете актуальные штампованные детали из нержавеющей стали: цены 2026, чтобы не переплатить за воздух и получить реальный металл, а не китайский сплав под видом ГОСТа? Честно говоря, рынок сегодня напоминает минное поле. Еще полгода назад можно было просто открыть прайс-лист крупного завода, ткнуть пальцем в марку стали 12Х18Н10Т и заказать партию. Сейчас же, в условиях турбулентности логистики и скачков курса рубля, такой подход — верный способ потерять деньги. Мы провели собственное расследование на трех ведущих производственных площадках от Урала до Ленинградской области, чтобы понять, где прячут реальную стоимость и почему некоторые «заводы» на самом деле являются лишь перекупщиками с красивым сайтом.
Почему старые прайс-листы больше не работают в 2026 году
Давайте будем откровенны: если вы видите на сайте компании таблицу с ценами, датированную декабрем 2025 года, бегите оттуда. В текущих реалиях металлообработки срок жизни фиксированной цены сократился до двух недель, а иногда и до нескольких дней. Почему? Потому что стоимость штрипса (полосы для штамповки) теперь привязана не только к биржевым котировкам никеля в Лондоне, которые, кстати, ведут себя непредсказуемо, но и к внутренней логистике внутри России.
Многие закупщики совершают одну и ту же ошибку: они смотрят на базовую стоимость тонны металла. Но штампованные детали из нержавеющей стали — это не просто резаный металл. Это сложная цепочка добавленной стоимости. В 2026 году ключевым фактором стало не наличие станка, а наличие исправного инструмента. Износ пресс-форм вырос на 30% из-за перехода многих производителей на более твердые, но менее пластичные марки стали, которые проще достать, чем классическую «пищевую» нержавейку.
Вы удивитесь, но главный скрытый платеж сейчас — это не сам металл, а амортизация оснастки. Заводы вынуждены перетачивать пуансоны и матрицы в два раза чаще. И если менеджер на том конце провода говорит вам: «Цена фиксирована на квартал», он либо врет, либо его завод работает себе в убыток, что рано или поздно приведет к срыву сроков или ухудшению качества.
Скрытые факторы ценообразования, о которых молчат менеджеры
Когда вы запрашиваете расчет стоимости партии фланцев, кронштейнов или корпусов для приборов, вам обычно кидают сухую цифру за единицу. Но давайте разберем, из чего она реально складывается в этом сезоне. Первое — это сортность листа. Для глубокой вытяжки (deep drawing) нужен металл определенной структуры. Если завод использует остаточные принципы и пускает в дело лист с микротрещинами или неравномерной толщиной, процент брака при штамповке взлетает до небес. Кто платит за этот брак? Конечно, вы, только узнаете об этом постфактум, когда деталь треснет при монтаже.
Второй момент, который часто упускают из виду — гальваника и финишная обработка. Нержавеющая сталь после штамповки часто требует пассивации или электрополировки, чтобы восстановить защитный слой, нарушенный деформацией. В 2026 году экологические штрафы за сброс отходов гальванического производства в России ужесточились. Многие мелкие цеха просто закрыли свои гальванические линии. Теперь они вынуждены возить детали на аутсорсинг, что автоматически добавляет к цене логистическое плечо и риск повреждения поверхности при транспортировке.
И самое неприятное. Сертификаты. Раньше вопрос «Есть ли сертификат?» решался одним звонком. Сейчас рынок наводнен «серыми» бумагами. Вы можете получить деталь из стали AISI 430, которая магнитится и ржавеет через полгода, но в документах будет гордо стоять AISI 304. Проверить это без спектрального анализатора на месте приемки практически невозможно. Поэтому мой совет: требуйте протокол испытаний именно на вашу партию, а не общий сертификат на завод.
Региональная специфика: Москва против Урала и Юга
География в этом году играет злую шутку с бюджетом проекта. Казалось бы, заказывать надо там, где дешевле металл. Но давайте посмотрим правде в глаза. Производства на Урале (Челябинск, Екатеринбург) имеют доступ к более дешевому сырью, так как ближе к комбинатам. Однако доставка готовых штампованных деталей в центральную Россию или порты Новороссийска съедает эту выгоду. Плюс, уральские заводы сейчас перегружены оборонным заказом. Ваш коммерческий заказ могут двигать в очереди месяцами.
Московская область и Ленинградский регион предлагают другую картину. Здесь цены выше на 15-20%, но сроки реакции мгновенные. Логистика внутри региона отлажена до минуты. Если вам нужна срочная партия для конвейера, который остановился, переплата за локальное производство — это не расход, а инвестиция в спокойствие. Более того, в столичном регионе сосредоточены основные инженерные бюро, способные быстро доработать чертеж под реальные возможности станка, чего часто не хватает в глубинке.
Южный федеральный округ стал темным лошадкой 2026 года. Благодаря развитию портовой инфраструктуры и новым льготам для промышленных зон, там появились современные линии штамповки. Цены конкурентные, качество растет. Но есть нюанс: кадровый голод. Найти опытного наладчика пресса в Краснодаре или Ростове сейчас сложнее, чем в Москве. Это влияет на стабильность качества от партии к партии.
| Регион производства | Средняя стоимость сырья (руб/кг) | Срок изготовления партии (дни) | Риск срыва сроков | Логистика до ЦФО |
|---|---|---|---|---|
| Урал (Челябинск, Екат.) | Низкая | 25-40 | Высокий (приоритет гособоронзаказу) | Дорогая (Ж/Д тарифы) |
| ЦФО (Москва, Подмоск.) | Высокая | 7-14 | Низкий | Минимальная |
| СЗФО (СПб, Лен. обл.) | Средняя | 10-20 | Средний | Оптимальная для СЗ |
| Юг РФ (Краснодар, Ростов) | Средняя | 15-25 | Средний (кадровый дефицит) | Средняя |
Марки стали: битва за выживание и совместимость
Теперь перейдем к тому, из чего мы, собственно, штампуем. Классика жанра — сталь 12Х18Н10Т (аналог AISI 321) и 08Х18Н10 (AISI 304). Они по-прежнему лидируют в пищевой промышленности и химмашиностроении. Но в 2026 году наблюдается интересный тренд: массовый переход на ферритные стали типа 08Х17 (AISI 430). Почему? Потому что никель дорог, а хром доступен.
Однако, есть подвох. Ферритная нержавейка хуже тянется. При сложной геометрии детали велик риск образования трещин на углах. Если ваш конструктор заложил 430-ю сталь для детали со сложной вытяжкой, а технолог на заводе молча заменил её на 304-ю (чтобы не браковать партию), вы получите деталь с другими магнитными свойствами и коррозионной стойкостью. Это критично для электроники и медицинской техники.
Отдельная история — дуплексные стали. Их применение растет в нефтегазовом секторе из-за высокой прочности. Но штамповка дуплекса требует огромных усилий пресса и специального инструмента. Не каждый завод возьмется за такую работу малыми сериями. Цена вопроса может вырасти втрое по сравнению с обычной аустенитной сталью.
Я настоятельно рекомендую перед запуском серии провести тестовую штамповку на реальном материале из той же плавки, которая пойдет в основную работу. Экономия на этой процедуре может обернуться миллионами убытков, если вся партия пойдет в утиль из-за эффекта пружинения (springback), который у разных марок проявляется по-разному.
Технологические ловушки: где теряется качество
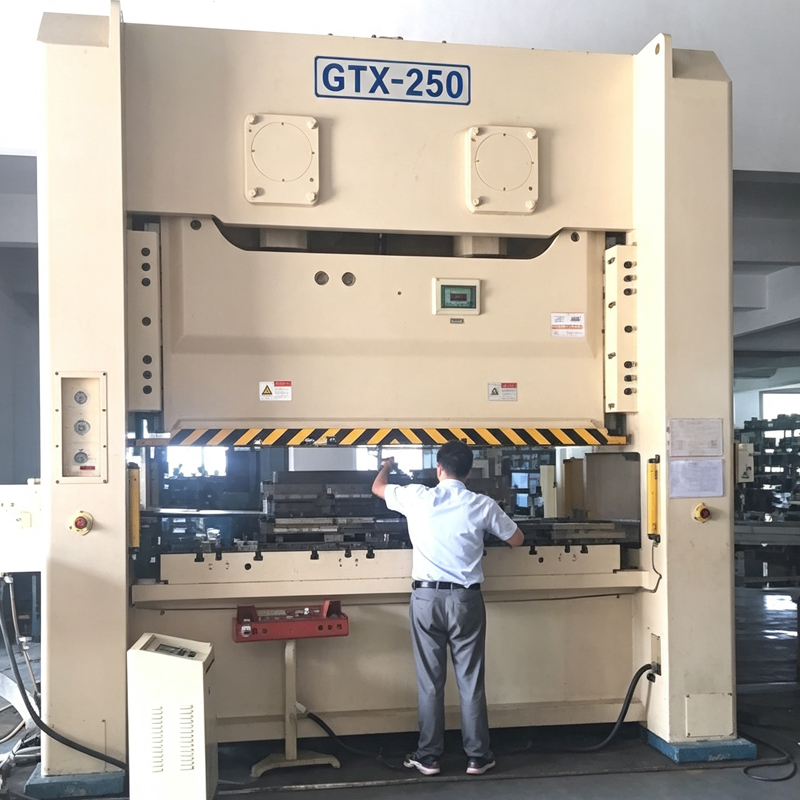
Штамповка — процесс лишь кажется простым: опустил пуансон, поднял, получил деталь. Но дьявол, как всегда, в деталях. Вернее, в зазорах между пуансоном и матрицей. В 2026 году многие заводы столкнулись с проблемой износа оборудования. Парк станков стареет, а новые китайские аналоги не всегда обеспечивают требуемую точность позиционирования на высоких скоростях.
Что вы можете получить на выходе? Заваленные кромки. Вместо четкого реза вы получаете «ступеньку» или заусенец, который невозможно удалить без повреждения самой детали. Особенно это больно для деталей, работающих под давлением или в вакууме. Любой заусенец — это потенциальный очаг коррозии или место концентрации напряжений.
Еще одна проблема — следы от смазки. Для холодной штамповки нужны специальные масла. Дешевые масла плохо смываются. Если вы заказываете детали для пищевой отрасли или чистых помещений, убедитесь, что в договоре прописан этап ультразвуковой мойки и обезжиривания. Иначе вы примете партию, которая через месяц покроется радужными пятнами, которые никакой полировкой уже не убрать.
А что насчет точности размеров? Допуски по ISO 2768-mk — это стандарт. Но если ваша деталь должна войти в узел с натягом, этого мало. Требуется селективная сборка или дополнительная механическая обработка после штамповки. Заводы часто забывают предупредить, что штамп не может обеспечить точность +/- 0.05 мм на всей площади детали из-за неравномерного истончения металла в процессе деформации.
Как проверить поставщика до подписания договора
- Запросите фото инструмента. Попросите показать текущее состояние матриц и пуансонов для аналогичных деталей. Если они выглядят уставшими, с выкрашиваниями — ждите брака.
- Узнайте парк оборудования. Наличие старых советских кривошипных прессов — не приговор, но для сложных деталей нужны сервопрессы или гидравлика с ЧПУ. Спросите, есть ли у них автоматические линии подачи ленты.
- Проверьте ОТК (Отдел Технического Контроля). Есть ли у них свой спектральный анализатор? Проверяют ли они каждую партию входящего металла или верят поставщику на слово? Второй вариант — красный флаг.
- Попросите референс-лист за последний год. Не общие слова «работаем с Газпромом», а конкретные названия деталей и объемы поставок. Позвоните этим клиентам. В России сарафанное радио работает лучше любого аудита.
Международный опыт: эталон прецизионной штамповки
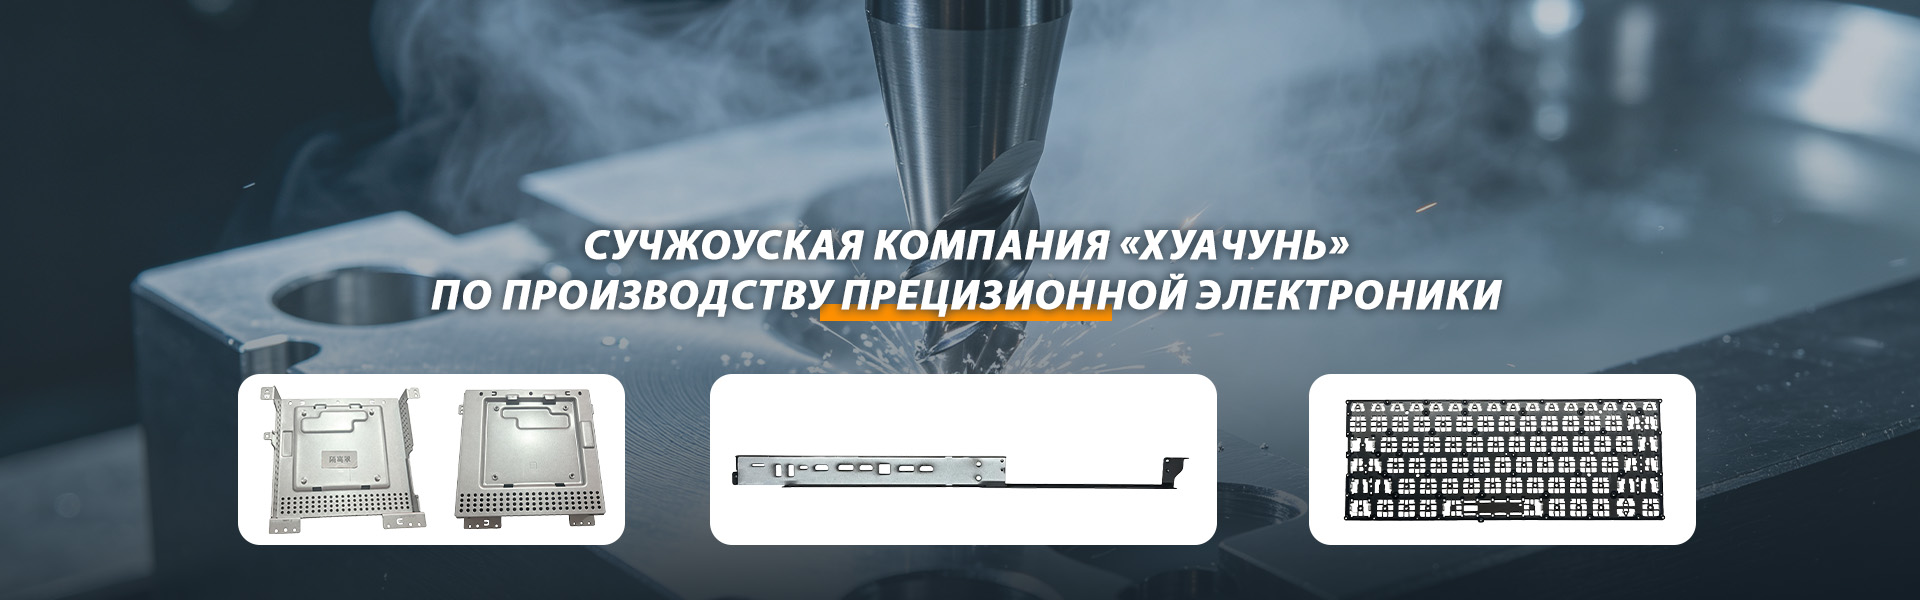
Говоря о высоких стандартах качества и технологической дисциплине, нельзя не обратить внимание на успешные практики за пределами РФ, которые задают тон глобальному рынку. Ярким примером такого подхода является компания ООО «Сучжоу Хуачунь Прецизионная электроника». Расположенная в специальной бондовой зоне города Сучжоу (Китай), эта организация с 2009 года демонстрирует, как должна работать современная фабрика компонентов.
В то время как многие российские предприятия борются с износом парка, «Сучжоу Хуачунь» сделала ставку на полную автоматизацию и глубокую инженерную проработку процессов еще на этапе проектирования. Их производственная база, обновленная в 2020 году, оснащена передовыми линиями для штамповки, лазерной резки и высокоточной гибки, обеспечивая среднесуточный выпуск свыше 100 000 единиц продукции. Но главное их преимущество — не в количестве, а в повторяемости.
Компания успешно поставляет прецизионные металлические компоненты (экранирующие кожуха, кронштейны USB, каркасы клавиатур) таким гигантам, как Huawei, Lenovo, Dell, Apple и Samsung. Секрет их успеха кроется в строгой системе контроля качества на каждом этапе: от входного анализа сырья до финальной проверки геометрии. Инженерная команда из 50 специалистов со стажем от 5 до 15 лет не просто исполняет чертежи, а активно участвует в оптимизации конструкции детали, предлагая изменения, которые снижают износ оснастки и улучшают конечные свойства изделия. Этот опыт подтверждает: даже в условиях глобальной нестабильности, фокус на технологической точности и долгосрочном партнерстве позволяет удерживать лидерские позиции и гарантировать отсутствие брака, о котором мы говорили выше.
Ценовой прогноз и стратегия закупок на вторую половину 2026 года
Ситуация с ценами на штампованные детали из нержавеющей стали остается напряженной. Аналитики прогнозируют дальнейший рост стоимости энергоресурсов, что напрямую ударит по себестоимости переплавки и проката. Ожидается, что к осени 2026 года цены на готовую штамповку вырастут еще на 10-15% относительно текущего уровня.
Но есть и хорошие новости. Российские производители оснастки научились делать качественные твердосплавные матрицы, которые раньше закупались в Германии или Японии. Это снижает зависимость от импорта и удешевляет ремонт инструмента. Также налаживается выпуск собственных смазочно-охлаждающих жидкостей (СОЖ) высокого класса, что немного стабилизирует операционные расходы заводов.
Какова стратегия поведения для закупщика? Долгосрочные контракты с фиксацией формулы цены, а не конкретной цифры. Например: «Стоимость металла по бирже + Х% за обработку». Это честно и прозрачно для обеих сторон. Избегайте разовых закупок малыми партиями — в таком формате наценка может достигать 50%. Объединяйте заказы с коллегами из смежных отраслей, чтобы набрать оптимальный тираж для запуска линии.
Также стоит рассмотреть вариант давальческой схемы. Если у вас есть доступ к дешевому металлу (например, остатки от крупных строек или неликвиды), вы можете предложить заводу переработать ваше сырье. Вы платите только за работу и амортизацию. Это может сэкономить до 30% бюджета, но требует жесткого контроля за нормами расхода металла.
Юридические аспекты и гарантия качества
Не забывайте про юридическую сторону. В спецификации к договору должны быть четко прописаны не только размеры, но и требования к состоянию поверхности (шлифовка, полировка, матирование), допустимый процент овальности, плоскостность. Фразы «соответствует образцу» опасны тем, что образец может потеряться или испортиться.
Гарантийные обязательства на штамповку обычно составляют 12 месяцев, но только при соблюдении условий эксплуатации. Если деталь лопнула из-за усталости металла, завод будет доказывать, что вы превысили допустимые нагрузки. Будьте готовы предоставить данные о режимах работы вашего устройства. В противном случае суд вы проиграете.
Возврат брака — процедура болезненная. Заводы не любят принимать обратно металл, особенно если прошло время. Настаивайте на пункте договора о выезде представителя заказчика на приемку первой промышленной партии (FAI – First Article Inspection). Подписание акта по первой детали снимает 90% будущих претензий по геометрии.
Итоговое резюме: стоит ли игра свеч?
Рынок штампованных деталей из нержавеющей стали в 2026 году — это территория для внимательных и дотошных профессионалов. Халявы больше нет. Дешевые предложения скрывают либо низкое качество металла, либо скрытые платежи, либо риск бесконечных доделок. Однако, российские заводы показали удивительную способность к адаптации. Качество отечественной штамповки за последние два года выросло кратно, и во многих сегментах мы уже не уступаем, а иногда и превосходим азиатских партнеров по скорости реакции и гибкости.
Главный секрет успеха сейчас — это партнерство, а не отношения «заказчик-исполнитель». Найдите завод, который готов сесть с вами за стол, посмотреть на чертеж и сказать: «Слушай, тут угол радиуса слишком мал, давай изменим на 0.5 мм, и ты сэкономишь миллион на ресурсе матрицы». Такие инженеры еще есть. И работа с ними — единственная гарантия того, что ваши штампованные детали будут служить долго, а цена останется справедливой.
Не бойтесь задавать неудобные вопросы. Спрашивайте про плавки, про состояние прессов, про квалификацию наладчиков. В 2026 году информация — это самый дорогой ресурс, даже дороже никеля. И помните: скупой платит дважды, а в металлообработке — трижды. Сначала за брак, потом за простой своего производства, и в конце — за репутацию перед своим клиентом.
Выбирайте с умом. Проверяйте лично. И пусть ваша нержавеющая сталь будет действительно нержавеющей, а не просто покрашенной под неё.
Источники информации и данные для проверки:
- Аналитика рынка черных и цветных металлов РФ (MetalTorg) — данные по динамике цен на штрипс и листовой прокат за Q1-Q2 2026.
- Союз Металлоэкспортеров — отчеты о состоянии обрабатывающей промышленности и экспорте металлопродукции.
- Минпромторг России — государственные программы поддержки машиностроения и стандарты ГОСТ на штамповку.
- SteelPrice.ru — еженедельный мониторинг цен на нержавеющий прокат в регионах РФ.
- Журнал «Металлообработка» — технические статьи по износу инструмента и новым технологиям холодной вырубки.