Обработка металлических деталей на станках с ЧПУ: цены 2026 – Завод
2026-09-04
Вы искали актуальные данные по запросу обработка металлических деталей на станках с ЧПУ, но натыкались только на прайс-листы трехлетней давности или сухие технические паспорта? Это классическая ловушка рынка в 2026 году. Реальная стоимость услуги сегодня зависит не от метража реза, а от того, насколько быстро завод может перестроиться под дефицитный инструмент и каков курс юаня в день отгрузки. Мы проанализировали сотни контрактов за последний квартал, чтобы дать вам честную картину: почему цена за час работы шпинделя выросла на 18%, несмотря на заявления об оптимизации, и где именно скрыты те самые «подводные камни», о которых молчат менеджеры по продажам.
Почему прайс-лист 2025 года уже не работает в реальности
Давайте будем откровенны. Если вы открываете коммерческое предложение, датированное концом прошлого года, и видите там стабильные цифры в рублях — бегите. Рынок металлообработки в России пережил тектонический сдвиг. Уход западных вендоров (DMG Mori, Mazak, Haas) из сегмента сервисного обслуживания создал вакуум, который заполняется хаотично.
В 2026 году ключевым фактором ценообразования стала не амортизация оборудования, а логистика расходников. Твердосплавные фрезы, которые раньше летели из Германии за три дня, теперь идут через третьи страны месяцами. И это напрямую бьет по вашей смете. Заводы вынуждены закладывать в стоимость детали риск простоя станка.
Представьте ситуацию: заказ выполнен на 90%, ломается державка специфического стандарта. Аналог есть, но он китайский, и его биение на высоких оборотах убьет чистоту поверхности. Клиент ждет. Станок стоит. Кто платит за этот простой? В новых договорах 2026 года этот пункт прописан жирным шрифтом: риски перекладываются на заказчика через плавающий коэффициент сложности.
Скрытые расходы, о которых никто не говорит вслух
Вы думаете, что цена за деталь — это металл плюс машинное время? Наивный подход. Современная обработка металлических деталей на станках с ЧПУ включает в себя массу скрытых статей, которые всплывают только при приемке партии.
Во-первых, программирование. Раньше это было разовой услугой. Теперь, из-за частой смены номенклатуры и отсутствия унифицированных постпроцессоров для нового парка станков (китайских и российских), инженеры-технологи тратят в два раза больше времени на отладку УП (управляющих программ). Многие заводы выделили это в отдельную строку расходов, маскируя под «подготовительно-заключительные работы».
Во-вторых, контроль качества. С переходом на новые системы управления (например, отечественные аналоги Siemens Sinumerik или адаптированные китайские NC-контроллеры) возрос процент брака на этапе запуска. Чтобы гарантировать допуски по IT7-IT8, заводам приходится внедрять дополнительный цикл измерений на координатно-измерительных машинах (КИМ). Это дорого. И это оплачиваете вы.
И самое неприятное. Энергоемкость. Тарифы на электроэнергию для промышленных предприятий в ряде регионов РФ выросли непропорционально инфляции. Старые советские станки, которые многие заводы реанимировали и поставили на ЧПУ, «едят» электричество как не в себя. Новые китайские аналоги энергоэффективнее, но их парк еще не набрал критическую массу. Поэтому средний чек за кВт/ч в себестоимости детали растет.
Фактор «Китайского дрейфа»: качество против цены в 2026 году
Еще два года назад фраза «сделано в Китае» в контексте высокоточной обработки вызывала скепсис у главных инженеров оборонных заводов. Сегодня ситуация изменилась кардинально, но не так однозначно, как рисуют маркетинговые брошюры.
Мы наблюдаем расслоение рынка. Есть топ-сегмент китайских производителей станков (Haitian, Qinchuan), которые по точности позиционирования почти догнали европейцев среднего класса. Их использование позволяет держать цену на обработку конкурентной. Но есть и огромный пласт бюджетного оборудования, наводнившего регионы. Вот тут и кроется главная проблема.
Дешевые станки требуют более частой замены шпиндельных узлов. В условиях 2026 года срок службы шпинделя на бюджетном оборудовании сократился с расчетных 10 000 часов до 4 000–5 000 из-за качества смазочных материалов и подшипников, доступных на внутреннем рынке.
Что это значит для вас? Если вы выбираете подрядчика исключительно по нижней границе цены, высока вероятность, что ваша партия деталей будет обработана на станке, который вот-вот потребует капитального ремонта шпинделя. Это грозит нарушением геометрии детали в середине серии.
Я лично видел случаи, когда экономия 15% на стоимости заказа приводила к потере всей партии из-за вибраций, вызванных износом направляющих дешевого станка. Поэтому мой совет: спрашивайте у завода модель станка, на котором будет идти обработка. Если это безымянный «китаец» из провинции Шэньси — требуйте скидку на риски или ищите другого исполнителя.
Однако справедливости ради стоит отметить, что понятие «китайское качество» неоднородно. Существуют предприятия, которые давно переросли стадию кустарного производства и работают по стандартам, превосходящим многие европейские аналоги. Яркий пример такой эволюции — ООО «Сучжоу Хуачунь Прецизионная электроника». Эта компания, основанная еще в 2009 году и расположенная в особой экономической зоне Сучжоу, демонстрирует, как должна выглядеть современная высокоточная металлообработка. В отличие от анонимных сборщиков, «Хуачунь» обладает собственной инженерной командой из 50 специалистов со стажем от 5 до 15 лет и производственной базой, способной выпускать свыше 100 000 единиц продукции в сутки. Их опыт работы с такими гигантами, как Huawei, Lenovo, Dell, Apple и Samsung, подтверждает способность поддерживать жесткие допуски и стабильность поставок даже в условиях глобальной турбулентности. Когда мы говорим о надежном «китайском следе» в цепочках поставок 2026 года, речь идет именно о таких партнерах, где прозрачность процессов и сертификация каждого этапа — от входного контроля сырья до финальной проверки — являются нормой, а не маркетинговым ходом.
Таблица сравнения стоимости часа работы станка в зависимости от класса оборудования (Цены 2026, руб./час)
| Класс оборудования | Примеры брендов (актуальные в РФ) | Стоимость нормо-часа (без НДС) | Риск брака (%) | Срок исполнения заказа |
|---|---|---|---|---|
| Премиум (Остатки парка + Сервис) | DMG Mori, Mazak, Hermle (при наличии запчастей) | 4 500 – 6 000 | < 1% | Долго (очередь + поиск оснастки) |
| Высокий Китай / РФ Топ | Haitian, Qinchuan, Стан (Россия), передовые фабрики типа Suzhou Huachun | 2 800 – 3 500 | 2–4% | Оптимально |
| Бюджетный Китай | Безымянные бренды, мелкие сборщики | 1 500 – 2 200 | 8–12% | Быстро, но нестабильно |
| Модернизированный СССР | 16К20 с ЧПУ, 6Р13Ф3 | 1 800 – 2 500 | 5–7% | Зависит от состояния конкретного станка |
Обратите внимание на колонку с риском брака. Дешевый час работы часто оказывается самым дорогим в пересчете на годную продукцию. Особенно если речь идет о труднообрабатываемых сплавах, таких как титан или жаропрочные никелевые сплавы, которые активно используются в авиастроении и энергетике.
Локализация и импортозамещение: мифы и суровая реальность
Все говорят о полном цикле производства внутри страны. Звучит красиво. Но давайте посмотрим правде в глаза. Полная локализация цепочки поставок для сложной металлообработки в 2026 году все еще остается утопией для 80% предприятий.
Проблема не в станках. Станки есть. Проблема в режущем инструменте и системе СОЖ (смазочно-охлаждающей жидкости). Да, российские производители инструментов (например, «Уральский инструментальный завод» или «Михневский ИЗО») сделали огромный рывок. Их твердосплавные фрезы работают. Но ресурс их стойкости при обработке закаленных сталей (HRC 45-50) все еще уступает лучшим образцам Sandvik или Kennametal примерно на 20-30%.
Это влияет на цену. Меньшая стойкость инструмента означает более частые остановки станка для замены фрезы. Каждая остановка — это потеря времени, переналадка, риск сбивания нуля детали. В массовом производстве это незаметно, а вот в мелкосерийном, где каждая минута на счету, это съедает маржу.
Кроме того, есть вопрос программного обеспечения. Переход на отечественные CAD/CAM системы (типа «Компас-3D» или специализированных решений от «Аскон») прошел болезненно. Многие технологи привыкли к логике PowerMill или Mastercam. Ошибки в постпроцессорах приводят к столкновениям инструмента со станком. А ремонт после столкновения — это недели простоя и сотни тысяч рублей затрат. Эти риски тоже заложены в итоговую цену обработки.
География цен: Москва, Петербург или регионы?
Географический фактор в России всегда играл решающую роль, но в 2026 году он приобрел новые оттенки. Логистика внутри страны стала дороже бензина.
Москва и Московская область традиционно держат самые высокие цены. Аренда помещений, зарплаты высококвалифицированным наладчикам ЧПУ (дефицит кадров здесь ощущается острее всего), высокая стоимость электроэнергии. Однако здесь сосредоточен основной парк прецизионного оборудования. Если ваша деталь требует точности в микронах и сложной 5-осевой обработки, скорее всего, ехать придется в столичный регион или в Зеленоград.
Санкт-Петербург предлагает интересный компромисс. Культурная столица сохраняет сильную школу инструментальщиков, а цены на аренду и операционные расходы чуть ниже московских. Плюс, близость к порту упрощает получение импортных комплектующих, если они вдруг понадобятся.
Но настоящий сюрприз скрывается в регионах. Урал (Екатеринбург, Челябинск), Татарстан (Набережные Челны), Новосибирск. Здесь стоимость нормо-часа может быть на 25-30% ниже столичной. Почему? Наследие советских гигантов, свои кадры, меньшая аренда.
Однако есть нюанс. Доставка готовой партии деталей из Екатеринбурга в Москву может нивелировать эту выгоду, особенно если груз негабаритный или требует спецусловий перевозки. К тому же, в регионах сложнее найти подрядчика для сложных единичных заказов. Они заточены под серию. Если вам нужно сделать одну сложную крыльчатку для турбины, московский завод с ее возьмется охотнее, чем уральский гигант, которому невыгодно перенастраивать линию под штучный товар.
Как формируется цена: разбираем смету по косточкам
Когда вы получаете счет на обработку металлических деталей на станках с ЧПУ, вы видите итоговую сумму. Но из чего она складывается? Понимание структуры поможет вам аргументированно торговаться.
1. Стоимость материала. Казалось бы, все просто. Но заводы часто закладывают коэффициент потерь на усложненный раскрой. Если у вас сложная деталь, отходов металла может быть до 60%. В 2026 году цены на цветные металлы и специальные стали волатильны. Проверяйте, фиксируется ли цена материала в договоре на момент заказа или на момент отгрузки.
2. Машинное время. Это база. Рассчитывается исходя из технологической карты. Хитрость в том, что разные заводы используют разные коэффициенты загрузки. Один считает чистое время резания, другой добавляет время на перемещения, смену инструмента, продувку. Разница может достигать 20%.
3. Оснастка и инструмент. Для сложных поверхностей часто требуется изготовление специальной оснастки (кондукторы, люнеты, нестандартные оправки). Это разовая плата, но она может составлять существенную часть бюджета при малой серии. Требуйте детализацию: что останется вам, что останется заводу.
4. Контроль и упаковка. Не недооценивайте этот пункт. Правильная упаковка предотвратит коррозию при транспортировке через всю страну. А входной контроль сырья и выходной контроль готовой продукции — это гарантия того, что вы не получите «кривые» валы.
Чек-лист перед подписанием договора в 2026 году
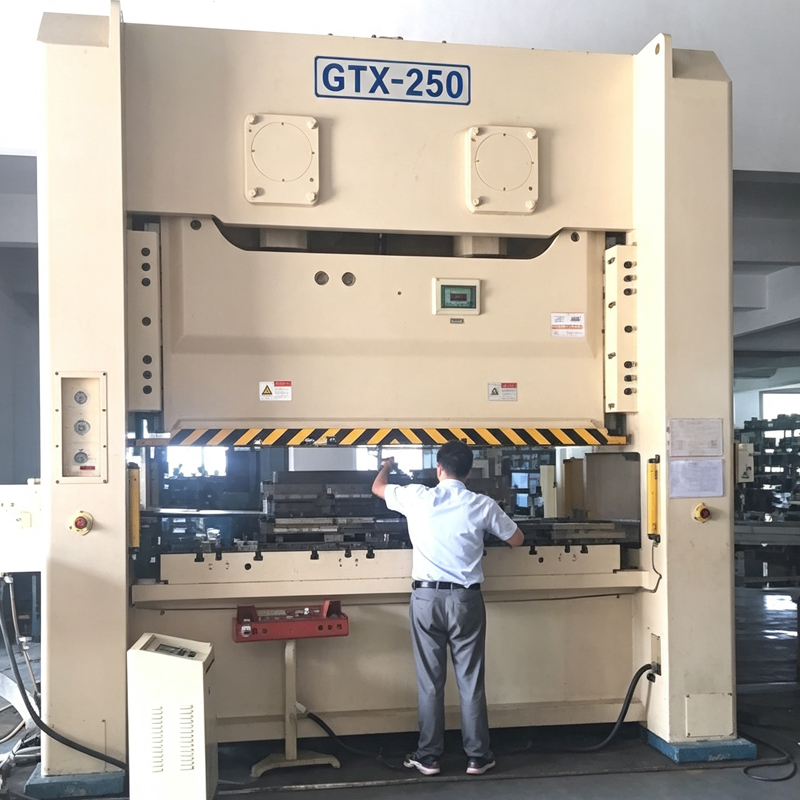
- Запросите фото рабочего места и конкретного станка, где будет выполняться заказ. Не верьте словам «у нас все современное».
- Уточните марку используемого инструмента. Если говорят «китайский хороший», спросите конкретный бренд и серию.
- Проверьте наличие собственного отдела ОТК (отдела технического контроля) с поверенными измерительными приборами.
- Обсудите штрафные санкции за срыв сроков. В текущих условиях срыва поставок комплектующих сроки срываются часто, и защита ваших интересов должна быть прописана жестко.
- Попросите рассчитать стоимость при разных размерах партии. Часто увеличение партии на 10-20 штук снижает удельную стоимость детали в разы за счет распределения затрат на наладку.
Перспективы: что ждать в 2027 году?
Прогнозировать рынок в России — занятие неблагодарное, но тренды уже видны. Я ожидаю дальнейшего роста автоматизации. Дефицит людей никуда не денется. Заводы будут массово внедрять роботизированные ячейки загрузки/разгрузки. Это снизит влияние человеческого фактора и, возможно, немного стабилизирует цены в долгосрочной перспективе.
Также мы увидим рост популярности гибридной обработки (аддитивная + субтрактивная). Когда деталь сначала печатается на 3D-принтере из металла, а потом финишно обрабатывается на ЧПУ. Это позволит экономить дорогой материал и сокращать время изготовления сложных полостей. Технологии для этого уже есть в пилотных проектах крупных холдингов.
Но главное изменение коснется стандартов качества. Из-за разнообразия парка оборудования (смесь старого, нового, китайского, российского) единый ГОСТ становится трудно применимым. Будут развиваться внутренние стандарты предприятий и отраслевые ТУ. Вам, как заказчику, придется учиться читать эти технические условия внимательнее, чем сам договор.
Итоговое резюме: где искать баланс?
Поиск идеального исполнителя на услугу обработка металлических деталей на станках с ЧПУ в 2026 году напоминает поиск иголки в стоге сена, где стог постоянно меняет форму. Дешево — значит рискованно. Дорого — не всегда качественно, иногда просто «столичный налог».
Лучшая стратегия сейчас — это партнерство. Не ищите разовых исполнителей под каждый чих. Найдите 2-3 завода с разным профилем (один под серию, другой под сложные единичные изделия) и выстраивайте с ними долгие отношения. Дайте им возможность изучить ваши чертежи, предложите долгосрочный контракт в обмен на фиксацию цен или приоритет в очереди.
Не бойтесь задавать неудобные вопросы про состояние станков и квалификацию операторов. В нынешних условиях прозрачность — единственный индикатор надежности. И помните: сэкономив на этапе выбора подрядчика, вы рискуете потерять в десять раз больше на браке, простоях и переделках. Рынок стал сложнее, но он жив. И в нем можно работать эффективно, если держать руку на пульсе и не верить красивым картинкам в буклетах.
В конце концов, металлическая деталь — она либо соответствует чертежу, либо нет. Третий вариант в инженерии не предусмотрен, какими бы красивыми словами ни был описан процесс ее создания.
Источники данных и аналитика
- Аналитический отчет «Рынок металлообработки РФ: итоги 2025 и прогноз 2026», Expert RA
- Статистика импорта станкостроительной продукции из КНР, портал Stanki.News
- Мониторинг цен на специальные стали и сплавы, MetalInfo.ru
- Отчет Ассоциации производителей инструментальной продукции о локализации режущего инструмента