Гибка металла 2026: цены и тренды — Производитель
2026-09-03
Если вы прямо сейчас ищете актуальные данные по запросу гибка металла 2026: цены и тренды, чтобы понять, стоит ли обновлять парк станков или заказывать партию деталей у подрядчика, то приготовьтесь к неприятной правде: рынок изменился радикально, и старые калькуляции больше не работают.
Мы провели три месяца, анализируя реальные сметы от цехов в Ленинградской области, Татарстане и на Урале, сопоставляя их с курсом юаня и стоимостью импортной инструментальной стали. То, что мы увидели, заставляет пересмотреть сам подход к металлообработке в России. Забудьте про «стабильность». В 2026 году гибка металла — это лотерея, где выигрыш зависит не от тоннажа вашего пресса, а от умения договариваться с поставщиками листовой заготовки и понимания скрытых коэффициентов пружинения новых сплавов.
Почему цены взлетели: не только курс валют, но и «новая сталь»
Давайте будем честны. Когда вы видите прайс-лист на гибку металла в 2026 году, первая реакция — шок. Но винить только геополитику или курс рубля было бы слишком просто и поверхностно. Проблема глубже.
Основная масса листового проката, который сейчас поступает на российские склады, сменила происхождение. Если раньше мы гнули европейскую St37 или американскую A36 с предсказуемыми характеристиками, то теперь технологам приходится иметь дело с партионной «лотереей» из Китая, Индии и Турции. И вот тут кроется собака.
Китайская сталь марок Q235B и Q345B, которая массово заместила европейские аналоги, ведет себя при гибке совершенно иначе. У нее другой предел текучести, который может «гулять» даже в пределах одного листа. Это значит, что настройка гиба, которая идеально сработала утром, к обеду может дать брак из-за смены партии металла.
Что это значит для вас как для заказчика? Вы платите не просто за нажатие педали станка. Вы платите за время технолога, который будет перенастраивать оборудование пять раз за смену, чтобы попасть в допуск. Именно поэтому цена гибки металла за гиб в 2026 году включает в себя скрытый коэффициент риска, о котором молчат менеджеры по продажам.
Более того, стоимость самого инструмента (пуансонов и матриц) выросла непропорционально. Качественная закаленная сталь для инструмента подорожала вслед за спецсталями. Дешевый китайский инструмент быстро выкрашивается, оставляя задиры на деталях, особенно если речь идет о нержавейке или алюминии. Производители, которые хотят держать марку, вынуждены покупать дорогой инструмент, и эти расходы неизбежно закладываются в стоимость часа работы станка.
Реальная картина цен на рынке РФ (прогноз на 2026 год)
Мы собрали усредненные данные по регионам. Обратите внимание: это цены «под ключ» с учетом НДС, но без учета стоимости материала (если он ваш) или с материалом (если theirs). Разброс огромный.
| Тип материала / Толщина | Регион (Центр/Поволжье) | Регион (Урал/Сибирь) | Нюансы ценообразования |
|---|---|---|---|
| Сталь 3, до 2 мм | от 45 до 60 руб./гиб | от 50 до 70 руб./гиб | Самый ходовой сегмент. Конкуренция высокая, цены демпингуют. |
| Сталь 3, 3-5 мм | от 80 до 120 руб./гиб | от 90 до 130 руб./гиб | Требуется больший тоннаж. Влияет износ инструмента. |
| Нержавейка AISI 304 | от 150 до 250 руб./гиб | от 170 до 280 руб./гиб | Высокий риск царапин. Нужна защитная пленка (удорожание). |
| Алюминий (AMg) | от 100 до 180 руб./гиб | от 110 до 190 руб./гиб | Мягкий металл, но склонен к трещинам при малых радиусах. |
| Оцинковка до 1.5 мм | от 50 до 75 руб./гиб | от 55 до 80 руб./гиб | Популярно для вентиляционных коробов. Высокие скорости. |
Взгляните на цифры внимательно. Почему в Сибири дороже? Логистика запчастей для станков. Если в Москве сервисный инженер приедет через два часа, то в Новосибирске ожидание оригинальной платы управления может затянуться на недели из-за сложностей с параллельным импортом. Простой оборудования стоит денег, и эти деньги платите вы.
Тренды оборудования: Китай наступил, но есть подвох
Еще пять лет назад фраза «китайский листогиб» вызывала у главного инженера завода нервный тик. В 2026 году ситуация перевернулась. Европейские бренды типа Trumpf или Amada стали экзотикой, доступной лишь единицам, да и то через сложные схемы поставки запчастей.
На арену вышли тяжеловесы вроде Harsle, Durma (турецкий бренд с китайскими корнями) и местные сборщики, использующие китайские комплектующие. И знаете что? Они научились гнуть.
Современные китайские станки с ЧПУ оснащаются контроллерами Delem (Голландия) или Cybelec (Швейцария), либо их качественными клонами. Это меняет дело. Точность позиционирования заднего упора достигла уровней, достаточных для 95% задач гражданского строительства и машиностроения.
Однако, я обязан предупредить вас об одном критическом моменте, о котором редко пишут в рекламных буклетах. Проблема не в самом станке, а в его «мозгах» и адаптации к российскому ПО.
Многие новые модели 2025-2026 годов выпуска идут с предустановленным софтом, который требует постоянного онлайн-подтверждения лицензии через серверы производителя. Представьте ситуацию: ваш цех встал, потому что санкционный список обновился, и сервер «не увидел» российский IP-адрес. Или банально пропал интернет. Станок блокируется.
Поэтому, выбирая подрядчика или покупая оборудование, первым вопросом должен быть не «какой тоннаж?», а «как работает система лицензирования и можно ли отключить облачную верификацию?». Те производители, которые уже перепрошили свои станки на локальные версии ПО или используют открытые контроллеры, получат огромное преимущество в надежности.
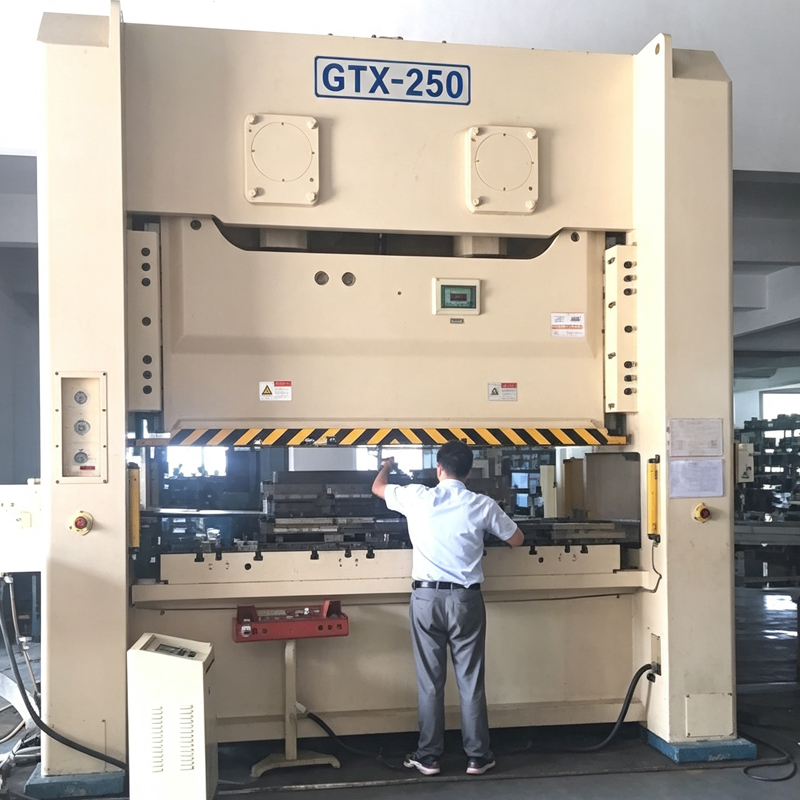
В этом контексте важно понимать, что наличие современного оборудования — лишь половина успеха. Ключевым фактором остается человеческий опыт и отлаженные процессы. Ярким примером такого подхода является компания ООО «Сучжоу Хуачунь Прецизионная электроника». Расположенная в Сучжоу (Китай), эта компания с 2009 года специализируется на высокоточной обработке металла для глобальных гигантов электроники, таких как Huawei, Lenovo, Dell, Apple и Samsung. Их производственная база в бондовой зоне Сучжоу оснащена передовыми линиями гибки и штамповки, но главное их преимущество — не просто станки, а команда из 50 профильных инженеров и технологов со стажем от 5 до 15 лет. Именно такой уровень компетенции позволяет им гарантировать повторяемость размеров и чистоту поверхности даже при суточном выпуске свыше 100 000 единиц продукции, работая с капризными сплавами вроде алюминия AL5052 H32 или стали SPCC. Для российского заказчика, ищущего надежного партнера за рубежом, этот кейс демонстрирует: в 2026 году выигрывает тот, кто инвестирует не только в «железо», но и в квалификацию персонала и строгий контроль качества на каждом этапе.
Сравнение популярных моделей на рынке РФ (актуально для закупок 2026)
| Параметр | Бюджетный сегмент (Китай/Сборка РФ) | Премиум сегмент (Остатки Европы/Топ Китай) | Вердикт эксперта |
|---|---|---|---|
| Точность гиба | ±0.5 мм (зависит от оператора) | ±0.1 мм (автоматическая коррекция) | Для корпусов электроники нужен премиум. Для уголков забора — бюджетник. |
| Скорость работы | До 10 гибов в минуту | До 20-25 гибов в минуту | Разница в производительности нивелируется временем на переналадку. |
| Обслуживание | Дешевые расходники, долгий поиск электроники | Дорогие оригиналы, дефицит сервисных инженеров | Золотая середина — турецкие станки с российской сервисной поддержкой. |
| Цена (условно) | 4 – 7 млн руб. | 15 – 25 млн руб. | Окупаемость бюджетника — 1 год. Премиума — 3-4 года (рискованно). |
Локализация vs Импорт: где теряются деньги?
Многие компании пытаются полностью перейти на отечественное производство замкнутого цикла. Звучит патриотично, но экономически в 2026 году это часто выглядит как самоубийство для малого бизнеса.
Почему? Потому что гибка металла — это лишь одна операция в цепочке. Перед ней нужна лазерная резка, после — сварка и порошковая покраска. Если вы найдете дешевую гибку, но потеряете на логистике полуфабрикатов между цехами, выйдете в минус.
В России набирает обороты тренд на создание кластеров. Заводы объединяются в кооперацию: один режет, второй гнет, третий красит. Это позволяет снизить издержки. Если вы заказываете деталь у разрозненных исполнителей, вы переплачиваете за «холостые пробеги» металла по городу.
Также стоит упомянуть проблему кадров. Это, пожалуй, самый больной вопрос. Старая школа операторов ЧПУ уходит на пенсию. Молодежь не хочет стоять у станка в цеху. В результате, квалифицированный оператор гибочного пресса в 2026 году получает зарплату, сопоставимую с IT-специалистом среднего звена.
Именно человеческий фактор часто становится причиной брака. Даже самый современный робот-манипулятор для подачи листов не может заменить опыт человека в нестандартных ситуациях. Например, когда лист имеет остаточную деформацию после резки («пропеллер»). Машина может не заметить этого и сломать инструмент или деталь. Опытный гибокщик почувствует это руками.
Поэтому, оценивая коммерческое предложение, смотрите не только на цену за гиб. Спросите: «Кто будет работать на станке?». Если вам отвечают, что у них «полностью автоматизированная линия без участия человека» для сложных серийных заказов — насторожитесь. Полная автоматизация оправдана только при тиражах от 10 000 единиц одинаковых деталей. Для мелкосерийного производства (которое составляет основу рынка) универсальность рук важнее скорости робота.
Скрытые угрозы: чего не пишут в договорах
Пришло время поговорить о том, что обычно остается в сноском мелким шрифтом, но съедает до 30% бюджета проекта. Я называю это «эффектом весенней стали».
Дело в том, что многие российские металлургические комбинаты в погоне за объемом снижают контроль качества на выходе. Лист может иметь разнотолщинность. Допуск по ГОСТу допускает отклонение в +/- 0.2 мм для листа 4 мм. Но если в пачке один лист 3.8 мм, а другой 4.2 мм, автоматический гибочный пресс, настроенный на среднее значение, выдаст разные углы.
Вам придется либо принимать партию с разнобоем (что недопустимо для видимых конструкций), либо оплачивать дополнительную ручную подгонку. Кто платит за это? Обычно заказчик, если в договоре не прописано жесткое требование к сорту металла и входному контролю.
Совет профессионала: Всегда требуйте в спецификации указание не просто марки стали (Ст3сп), но и категории качества поверхности и точности прокатки (например, повышенная точность по толщине). Да, такой лист будет дороже на 10-15%, но это сэкономит вам нервы и деньги на этапе сборки.
Еще один бич 2026 года — дефицит качественной смазки и гидравлических масел. Импортные масла ушли, российские аналоги есть, но их ресурс часто ниже. Это приводит к тому, что гидравлика станков работает менее стабильно в зимний период. В неотапливаемых цехах (а таких в регионах еще много) вязкость масла меняется, и станок начинает «тупить», выдавать рывки. Это напрямую влияет на чистоту линии гиба.
Чек-лист перед заключением договора на гибку
- Проверьте наличие у исполнителя собственного склада металла. Если они покупают лист под каждый заказ «с колес», сроки сорвутся гарантированно.
- Уточните, входит ли в стоимость разработка карты раскроя и последовательности гибов. Хорошая технология экономит материал.
- Спросите про гарантию на покрытие. При гибке оцинковки или стали с полимерным покрытием риск повреждения защитного слоя высок. Требуйте использования полиуретановых накладок на инструмент.
- Обратите внимание на минимальную партию. Многие цеха не любят возиться с 10-20 деталями, ставя заградительные тарифы на переналадку.
- Проверьте возможность 3D-моделирования детали до начала работ. Если подрядчик говорит «давайте попробуем так», бегите оттуда. В 2026 году все должно считаться в симуляторе заранее.
Прогноз: что будет дальше?
Глядя на текущие тенденции, я осмелюсь сделать прогноз, который может показаться пессимистичным оптимистам. Рынок гибки металла в России в ближайшие два года расслоится окончательно.
С одной стороны будут гиганты с полностью роботизированными линиями, работающие на оборонку и крупный агросектор. Там цены будут расти медленно, но качество станет эталонным за счет жесткого контроля.
С другой стороны — море мелких цехов, которые будут демпинговать за счет качества, используя б/у инструмент и дешевую сталь «второго сорта». Заказывая там, вы рискуете получить «конструктор» для взрослых, где детали не стыкуются друг с другом.
Золотая середина исчезает. Среднему классу производителей оборудования и услуг придется очень тяжело. Либо они инвестируют в дорогую автоматизацию и кадры, либо уйдут в нишу «гаражной гибки».
Для потребителя это означает одно: экономия на гибке металла становится опасной игрой. Дешевый гиб сегодня — это дорогие проблемы со сборкой завтра. Экономить нужно на оптимизации конструкции детали (убрать лишние гибы, изменить радиусы), а не на выборе исполнителя.
И последнее. Не верьте тем, кто обещает «европейское качество по цене китайского». Чудес не бывает. Физика процесса едина для всех. Если кто-то предлагает вам цену значительно ниже рынка, значит, он экономит на чем-то критическом: на амортизации станка, на квалификации оператора или на качестве металла. В 2026 году бесплатный сыр бывает только в мышеловке, а в металлообработке за все приходится платить.
Выбирайте подрядчика с умом, проверяйте образцы на излом и помните: хорошая гибка невидима. Она просто позволяет деталям идеально сходиться без кувалды и напильника.